-
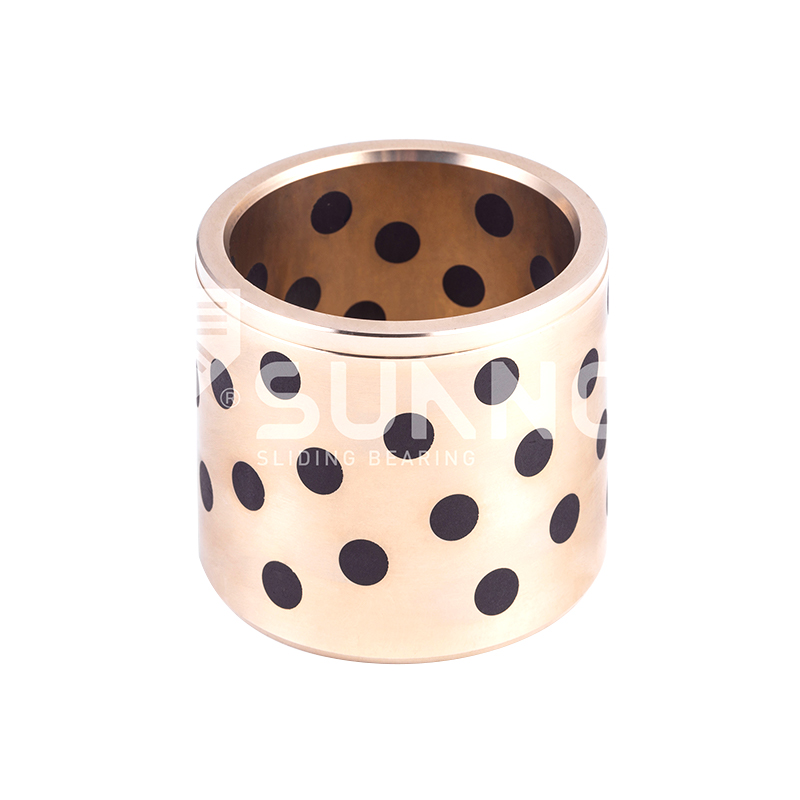 Roulement de lubrification solide JDB Incidences sans huile de bague en laiton autolubrifiante JDB650
-
 Roulement de lubrification solide JDB Incidence à bride ronde en bronze autolubrifiante sans huile métrique JFB650
-
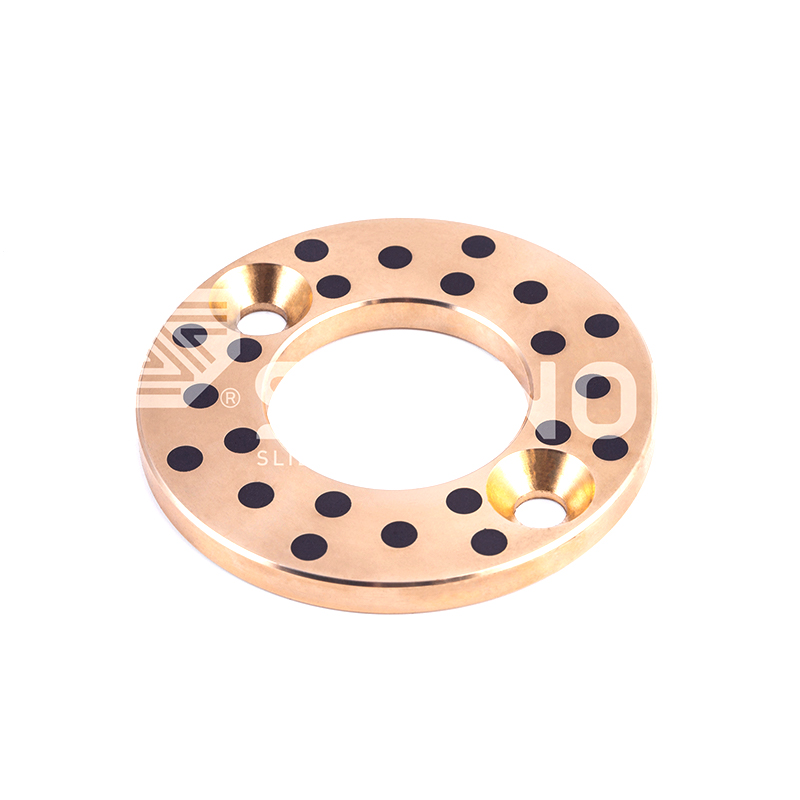 Roulement de lubrification solide JDB Incidence de rondelle de butée en bronze Oilless de graphite de lubrifiant solide de JTW
-
 Roulement de lubrification solide JDB Bague de roulement de guidage à bride en laiton autolubrifiante ronde JOST Oilless
-
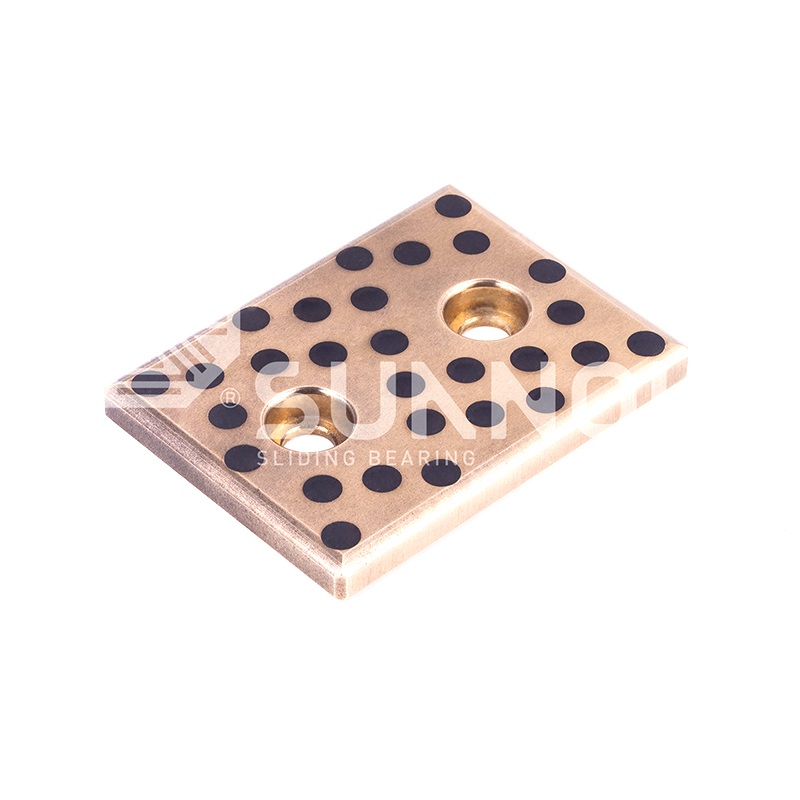 Roulement de lubrification solide JDB Tampon d'usure rectangulaire en bronze graphite intégré, plaque de guidage en bronze sans entretien pour moule JTWP
-
 Roulement bimétallique retendant à l'huile Bague composite autolubrifiante à bride, bague à bride sans huile 200#F
-
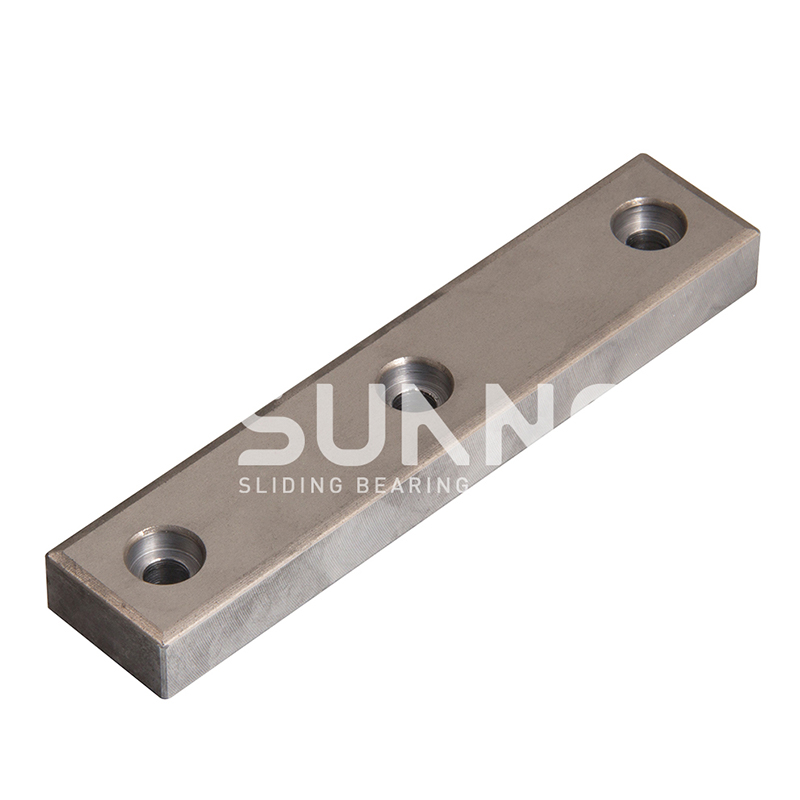 Roulement bimétallique retendant à l'huile Self-Lubricating 200# P20 Steel Graphite Insert Wear Plate / Steel Oilless Wear Strip
-


Ce que les acheteurs devraient prendre en compte lors de l'achat de roulements autolubrifiants personnalisés
Actualités de l'industrie-Un ingénieur des achats ouvre trois devis pour une bague coulissante personnalisée avec le même ID nominal, le même diamètre extérieur et la même longueur. Les prix unitaires diffèrent de près de 40 pour cent, mais aucune des feuilles de devis n'indique une qualité de matériau, une limite PV ou une dureté d'arbre requise. Six mois plus tard, la pièce la moins chère est extraite d'une presse à estamper dotée d'un alésage grippé et d'un tourillon rainuré. Le coût réel de cette économie comprend un arrêt imprévu, deux équipes de techniciens et un arbre de remplacement.
Cette séquence se répète dans les ateliers de moulage, les constructeurs de pompes hydrauliques et les lignes d'équipement de construction. Les roulements autolubrifiants semblent simples, mais les spécifications qu'ils contiennent déterminent si la pièce survit.
Définir l'enveloppe opérationnelle avant de comparer les devis
La première spécification à verrouiller est la charge mécanique, exprimée en charge spécifique, vitesse de glissement, et leur produit, la valeur PV. Chaque système de matériaux a une PV maximale au-dessus de laquelle son film lubrifiant solide se décompose et l'usure s'accélère fortement.
- Plage de charges radiales, y compris les pics de charge d'impact et de bord
- Vitesse de glissement et type de mouvement : rotation, oscillation ou mouvement alternatif
- Plage de température d'interface et conditions ambiantes
- Qualité du matériau de l'arbre, dureté et finition de surface
PV = p x v p en N/mm2, v en m/s. Lorsque la valeur PV calculée dépasse la limite sèche du matériau, le roulement surchauffe, perd son film de transfert et s'use de façon exponentielle.
Ne laissez pas le fournisseur deviner ces valeurs. Un fabricant responsable pose des questions sur la charge, la vitesse et la température avant de proposer un devis. Si un vendeur évalue votre pièce sans poser une seule question technique, le roulement a déjà été mal conçu.
Faites correspondre le système de matériaux à la fenêtre de service
Un roulement autolubrifiant ne constitue pas une seule classe de matériaux ; il s'agit d'un ensemble de familles de construction, chacune avec une fenêtre de service spécifique. Les roulements moulés à noyau solide usinent des bouchons de lubrifiant solide dans un corps en bronze ou en laiton, absorbent les charges de choc et dominent les applications de guide de matrice, d'éjecteur et de plaque d'usure.
 Douille en laiton autolubrifiante JDB650 avec lubrifiant solide intégré Cette bague en laiton utilise un alliage CuZn24Al6 avec des inserts en graphite intégrés pour un fonctionnement sans entretien. Il convient aux environnements à charge élevée, à faible vitesse et à température moyenne à élevée où la lubrification externe n'est pas pratique. Voir le produit →
Les roulements bimétalliques frittés lient une couche d'alliage de cuivre avec un lubrifiant solide dispersé à un support en acier, combinant un support dur avec une couche de roulement stable pour des charges élevées et constantes.
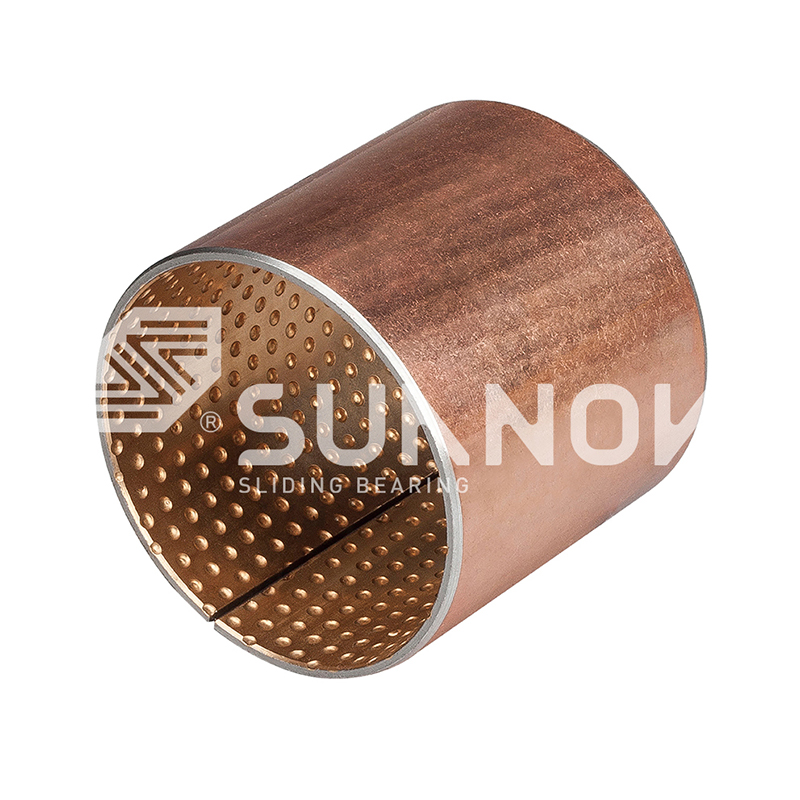 Roulement bimétallique JF-800 avec alliage CuPb10Sn10 pour usage intensif Un roulement fritté à support en acier avec une couche de bronze plomb-étain, conçu pour des charges extrêmes et un glissement à faible vitesse. Il offre une forte résistance à l’usure et convient aux applications exigeantes dans les équipements miniers, de construction et marins. Voir le produit →
Les roulements revêtus de PTFE tels que le type SF1 ajoutent une couche de polymère à faible friction pour les risques de stick-slip, de fretting ou de démarrage-arrêt.
 Roulement autolubrifiant à revêtement PTFE sans entretien SF-1 Un roulement composite triple couche avec support en acier, bronze poreux et revêtement en PTFE. Il fonctionne sans huile, réduit le bruit et les vibrations et supporte de lourdes charges, ce qui le rend adapté aux applications textiles, automobiles et mécaniques. Voir le produit →
La qualité des matériaux compte autant que la construction. Le bronze à l'étain, le bronze à l'aluminium et le laiton diffèrent par leur limite d'élasticité, leur comportement à l'usure et leur plafond de température, et les acheteurs européens demandent de plus en plus de qualités sans plomb ou conformes à REACH. L'alliage de la matrice doit être traçable selon une spécification standard, non décrite comme similaire ou équivalente.
Limites PV sèches représentatives par famille de matériaux Valeurs en MPa-m/s en fonctionnement à sec. Données d'orientation à des fins de comparaison ; confirmer avec les résultats des tests PV du fournisseur.
| Famille de roulements | Construction | Charge typique à basse vitesse | PV sec typique | Idéal pour |
| Cast intégré | Corps en bronze ou en laiton avec bouchons lubrifiants solides | jusqu'à 60 N/mm2 | 2,5 MPa-m/s | Matrices, plaques d'usure, joints oscillants |
| Bimétal fritté | Support en acier avec couche d'alliage de cuivre fritté | jusqu'à 70 N/mm2 | 2,0 MPa-m/s | Pompes hydrauliques, boîtes de vitesses, chargeurs |
| Bronze enveloppé | Coque en bronze roulé avec poches de lubrifiant | jusqu'à 40 N/mm2 | 1,5 MPa-m/s | Positions stables à charge modérée |
| Doublé de PTFE | Support avec couche PTFE à faible friction | jusqu'à 25 N/mm2 | 3,6 MPa-m/s | Mécanismes stop-start et alternatifs |
Film de transfert
Film de transfert is the thin layer of solid lubricant mechanically deposited onto the shaft during running-in. It is the real working surface of a self-lubricating bearing. If the shaft finish is too rough or the PV limit is exceeded, the film breaks down and metal-to-metal contact begins.
Passez en revue le Famille de produits de roulements à lubrification solide JDB pour voir comment un concept de construction évolue depuis les broches de guidage jusqu'aux plaques d'usure lourdes.
Vérifier les tolérances et la norme qui les sous-tend
Les tolérances de dessin entraînent davantage de défaillances du champ de roulement personnalisé que la sélection des matériaux. Les dimensions critiques sont l'ajustement de l'alésage sur l'arbre, l'interférence du diamètre extérieur dans le boîtier, la variation de l'épaisseur de paroi, l'équerrage de la bride et la géométrie du chanfrein.
Les pièces personnalisées suivent une norme ou un dessin. En outillage, NAAMS et DIN 9834 définissent la géométrie des roulements de guidage ; les roulements à bride métrique suivent les conventions d'ajustement ISO. Confirmez quelle norme s’applique avant l’usinage.
| Dimensions | Spécification typique | Mode d'échec en cas d'erreur |
| Tolérance d'identification d'alésage | H7 ou H8 selon l'ajustement de l'arbre | Rayure de l'arbre et perte de zone de contact |
| Diamètre extérieur | H7/s6 ou ajustement serré similaire | Rotation du boîtier et usure du fretting |
| Variation de l'épaisseur de paroi | Entre 0,05 et 0,10 mm sur les nuances de précision | Pression locale élevée et usure précoce |
| Carré de la bride | Perpendiculaire à 0,05 mm près | Chargement des bords sur l'arbre |
| Chanfrein et rupture de bord | 0,3-1,0 mm par dessin | Film de transfert scraped off during assembly |
Règle générale : la chaîne de tolérances d'un roulement personnalisé doit partir des dimensions de l'arbre et du boîtier à la température de fonctionnement, et non des valeurs nominales de dessin.
Auditer la discipline de coulée et de test du fournisseur
Le contrôle des processus d'un fournisseur est le seul indicateur fiable de la cohérence des qualités. La question clé n’est pas de savoir si le fournisseur usine les roulements, mais s’il contrôle l’alliage depuis la fusion jusqu’à la pièce finie. Un fabricant qui coule ses propres alliages de cuivre et effectue des contrôles spectrographiques en trois étapes peut certifier la nuance.
Zhejiang Shuangnuo Bearing Technology Co., Ltd. coule ses propres alliages de cuivre, surveille la fusion avant, pendant et après le fonctionnement du four avec des spectromètres et exploite plus de 80 machines CNC pour la finition. Le matériau n'attend jamais dans une fonderie extérieure.
Charge et fusion de l'alliage
Ajouts contrôlés de cuivre, d'étain, d'aluminium et d'oligo-éléments.
Contrôle spectrographique du four
Grade vérifié avant coulée.
Casting
Coulée centrifuge, continue ou dans un moule métallique selon la géométrie de la pièce.
Vérification post-casting
Deuxième contrôle spectrographique de l'alliage solidifié.
Usinage CNC
Alésage, diamètre extérieur, bride et poches de lubrifiant usinés selon le dessin.
Tests tiers
Rapports de composition et de propriétés mécaniques disponibles sur demande.
Demandez le rapport de test avant le bon de commande, pas après une réclamation. Si un fournisseur ne peut pas présenter une composition tierce et un rapport mécanique concernant la masse fondue exacte utilisée dans votre lot, l'alliage n'est effectivement pas contrôlé.
Comparez le coût total de possession, et non le prix unitaire
Le prix unitaire est la mesure de coût la moins fiable pour un roulement coulissant personnalisé. Une bague qui tombe en panne après 4 000 heures au lieu de 12 000 coûte plus cher en temps d'arrêt, en main d'œuvre et en dommages à l'arbre que n'importe quelle différence de prix entre fournisseurs. Convertissez chaque devis en coût par heure de fonctionnement.
3x Écart de durée de vie observé entre une nuance de coulée vérifiée et un équivalent non vérifié en service identique.
1-2 heures Arrêt de lubrification éliminé par semaine et par point d'appui après conversion aux bagues à lubrifiant solide.
30% Supplément de prix typique pour une qualité certifiée avec une documentation de test complète par rapport à une pièce non certifiée.
Un fournisseur à bas prix qui ignore les contrôles au niveau du four peut laisser passer des matériaux de mauvaise qualité ; la différence est invisible au cours des cent premières heures et détruit la bague dès le premier intervalle d'entretien.
Autolubrifiant ne signifie jamais aucun entretien. La finition de l'arbre, l'alignement et le comportement au rodage déterminent le film de transfert, et le film décide de la durée de vie du roulement. Notre analyse de idées fausses courantes lors de l'achat de roulements en bronze autolubrifiants couvre les erreurs de spécification à l'origine des échecs sur le terrain.
Questions fréquemment posées
Ce sont les quatre questions que les acheteurs se posent le plus souvent avant de passer une commande personnalisée.
Qu'est-ce qu'une limite PV et pourquoi est-elle importante pour un roulement personnalisé ?
La limite PV est le produit de la pression spécifique en N/mm2 et de la vitesse de glissement en m/s au-dessus de laquelle le film lubrifiant solide ne peut plus protéger l'interface. Au-delà de cette limite, le roulement surchauffe et s'use rapidement. Le calcul de vos droits doit s'inscrire dans la limite approuvée de la famille de matériaux.
Devons-nous spécifier un ajustement ISO ou une dimension nominale ?
Fournissez les deux. Indiquez l'alésage nominal, le diamètre extérieur et la longueur, puis ajoutez la classe d'ajustement ou les dimensions réelles de l'arbre et du boîtier à la température de fonctionnement. Le fournisseur a besoin de ces informations pour sélectionner les tolérances d'usinage qui empêchent le roulement de tourner dans le boîtier ou de se coincer sur l'arbre.
Comment pouvons-nous vérifier la qualité du matériau d’un roulement personnalisé ?
Demandez un rapport de composition spectrographique de la matière fondue utilisée dans votre lot ainsi qu'un rapport tiers couvrant la composition et les propriétés mécaniques. Un fournisseur qui contrôle son propre moulage peut les fournir sous forme de documents standards. Si le rapport ne peut pas nommer de qualité standard, le matériau n'est pas certifié.
Combien de temps doit durer une bague autolubrifiante ?
Il n'existe pas de numéro universel. La durée de vie dépend de la charge, de la vitesse, de la température, de la finition de l'arbre et du cycle de service. Une approche pratique consiste à convenir d'une durée de vie minimale avec le fournisseur, à vérifier le calcul PV par rapport aux données d'exploitation réelles et à valider avec un lot pilote avant la production complète.
En résumé : spécifiez la tâche, vérifiez la qualité, auditez le processus et fixez le prix de la durée de vie plutôt que de la pièce.
Contactez-nous //
Vous avez des questions? Entrer en contact!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Spécialise dans la production de divers produits de bague en alliage de cuivre auto-lubrifiant
Liens rapides
Produits connexes
Contact
- Ajouter: N ° 69, Tingyao East Road, Ganyao Town Industrial Zone, comté de Jiashan, province du Zhejiang, Chine
- Tél: + 86-15957371801
- Fax: + 86-0573-84038630
- E-mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Roulements en alliage de cuivre auto-lubrifiant personnalisé
