-
 Roulement de lubrification solide JDB Sans entretien avec l'incidence de bague de guidage en laiton Din9834 Oilless de collier
-
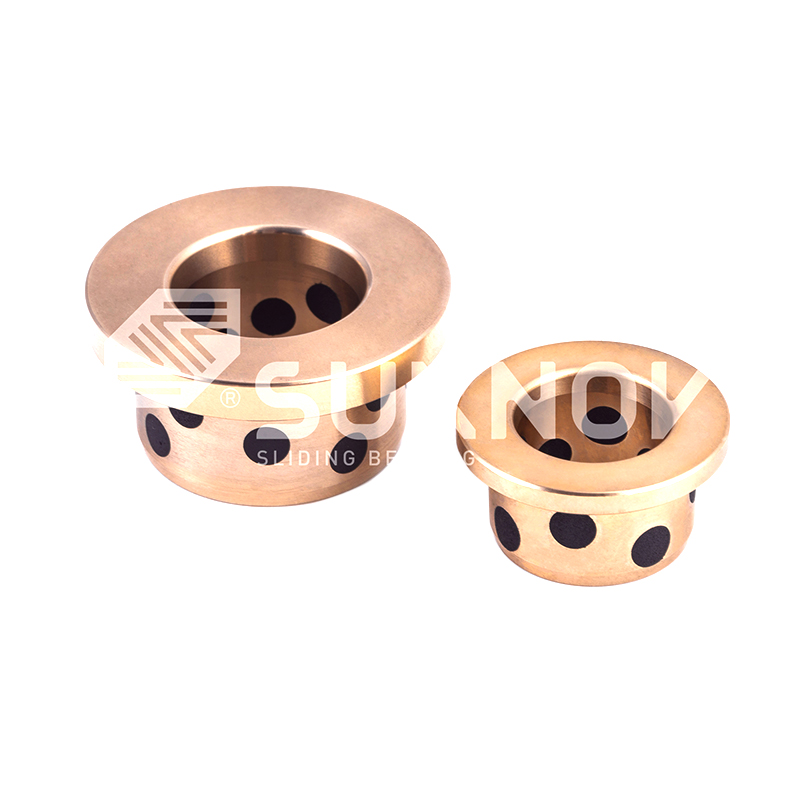 Roulement de lubrification solide JDB Le graphite à bride a branché la bague en bronze, roulement à manchon en bronze sans huile autolubrifiant GB71 NAAMS
-
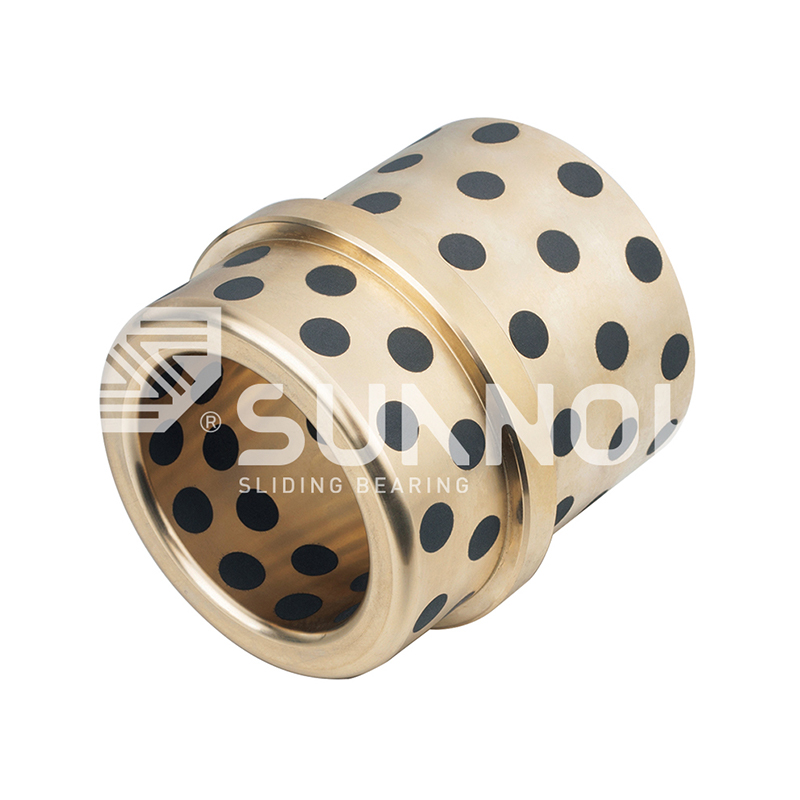 Roulement de lubrification solide JDB Le graphite de bague en bronze autolubrifiant à bride étagée a branché le roulement à manchon coulissant JOSG
-
 Roulement bimétallique retendant à l'huile Bague bimétallique en alliage de cuivre à support en acier 200#B, bague de roulement coulissante composite acier-cuivre
-
 Roulement bimétallique retendant à l'huile Bague composite autolubrifiante à bride, bague à bride sans huile 200#F
-
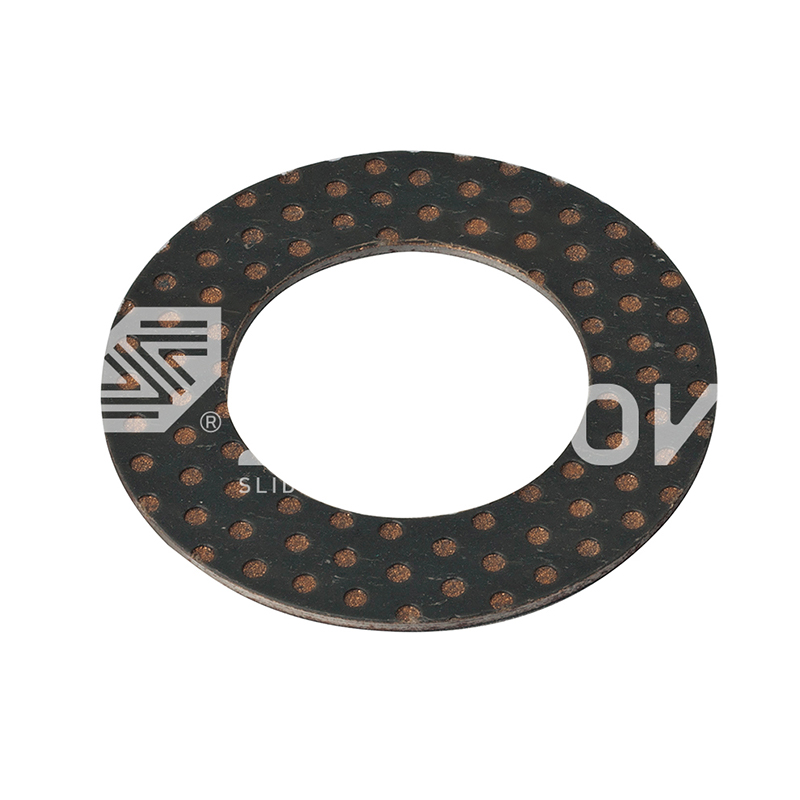 Roulement lubrifiant de la limite SF-2 SF-2WC Métrique standard Auto-lubrification du composé de pouce Rondelle coulissante
-

-
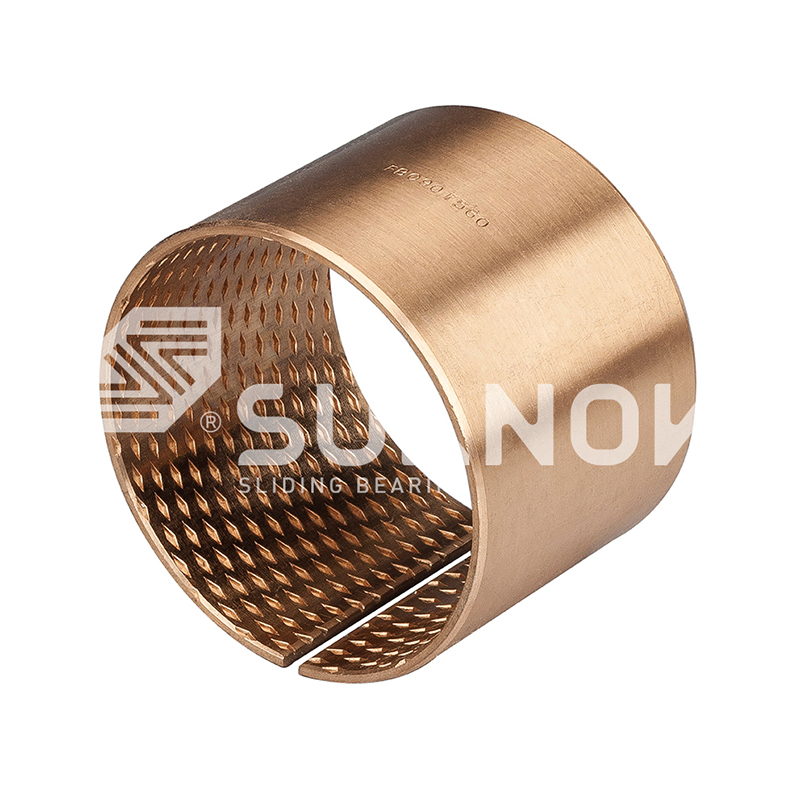 Roulement en bronze FB090 en bronze Roulement en bronze FB090 en bronze


Fabrication de roulements autolubrifiants : facteurs clés de production et d’inspection
Actualités de l'industrie-C'est au banc d'inspection qu'un roulement autolubrifiant atteint sa durée de vie nominale, mais les décisions qui déterminent cette durée de vie sont prises beaucoup plus tôt. Une douille de matrice d'emboutissage spécifiée pour 20 000 courses qui se grippe à 3 000 est rarement une défaillance du lubrifiant ; il s'agit d'un échec de fabrication - un alliage coulé hors qualité, un bouchon en graphite qui s'est desserré dans sa poche ou un alésage terminé au-delà de sa tolérance. Dans la fabrication de roulements autolubrifiants, la qualité est garantie au niveau du four, de la presse et du calibre, bien avant que la pièce n'atteigne la machine.
Technologie Cie., Ltd de roulement de Zhejiang Shuangnuo. exploite le moulage d'alliages de cuivre, le frittage, l'usinage CNC et l'inspection finale sous un même toit. Cette intégration n’est pas une affirmation marketing ; c'est le cœur du contrôle qualité des roulements, car les mêmes critères de matériaux et contrôles d'acceptation peuvent suivre chaque famille de produits, de la fusion à la bague finie.
Moulage d'alliages de cuivre : la première porte de qualité
La capacité de charge et la résistance à l'usure d'un roulement autolubrifiant sont fixées au four de fusion, avant le début de tout usinage. La matrice de cuivre - bronze d'étain, bronze d'aluminium ou laiton coulé selon les qualités nationales standard - détermine la dureté, la résistance au grippage et le comportement sous charge de bord.
Shuangnuo produit ses propres ébauches en alliage de cuivre par coulée centrifuge, coulée continue et coulée de moules métalliques. La coulée centrifuge emballe la microstructure pour des ébauches cylindriques denses ; la coulée continue fournit des barres uniformes pour les longues séries ; Le moulage dans des moules métalliques forme des formes proches du filet avec moins de déchets. Chaque itinéraire change la porosité et l'orientation des grains, de sorte que la méthode de coulée est elle-même une décision de performance.
Dureté Brinell typique des alliages de cuivre dans les roulements autolubrifiants (HB)
Valeurs moyennes typiques ; l'acceptation de la production est basée sur le certificat d'essai spectrométrique pour chaque chaleur.
Le processus d'intégration JDB : lubrifiant solide dans une matrice de cuivre
Les roulements solides autolubrifiants JDB fonctionnent parce que les bouchons en graphite ou composés positionnés avec précision sont mécaniquement verrouillés dans un corps en alliage de cuivre moulé. Les poches sont percées après la coulée, puis les bouchons sont enfoncés avec une interférence contrôlée afin qu'ils restent en place sous les vibrations, les chocs et les cycles thermiques.
Un roulement autolubrifiant est un roulement lisse dans lequel un lubrifiant solide - généralement du graphite ou un composé à base de graphite - est intégré ou dispersé à travers la paroi du roulement, permettant au roulement de fonctionner sans alimentation externe continue en huile pendant de longues périodes.
Deux paramètres dominent l’étape d’intégration. Le rapport de surface du bouchon équilibre le frottement par rapport à la capacité de charge : une plus grande surface de lubrifiant réduit le frottement mais affaiblit la matrice, de sorte que le motif doit respecter la valeur PV du roulement. La rétention du bouchon détermine la survie sous des charges de choc ; un bouchon qui recule détruit à la fois la bague et l'arbre d'accouplement. Le film de transfert formé lors du rodage est ce qui rend le roulement sans entretien, comme détaillé dans notre analyse du principe de fonctionnement de JDB .
 Douille en laiton autolubrifiante JDB650 avec lubrifiant solide intégré Cette bague en laiton utilise un alliage CuZn24Al6 avec des bouchons en graphite intégrés pour former un film de transfert à faible friction, ce qui la rend adaptée aux applications à charge élevée, à faible vitesse et difficiles à lubrifier sans huile externe. Voir le produit →
Roulements bimétalliques frittés : support en acier, fonction en bronze
Les roulements bimétalliques frittés combinent un support en acier pour une résistance structurelle avec une couche de bronze poreuse frittée à température contrôlée puis imprégnée de lubrifiant solide. La coque en acier supporte la charge ; la couche de bronze gère le frottement et tolère un désalignement mineur.
La série 200-B utilise un support en acier, une poudre frittée à base de cuivre et un lubrifiant solide dispersé pour les équipements de construction lourds. La famille JF-800, comprenant le JF750 sans plomb et le JF20 à haute teneur en aluminium, cible les pompes hydrauliques et les pompes à engrenages où la résistance à la fatigue et la conformabilité sont toutes deux essentielles.
4 voies de coulée : centrifuge, continue, moule métallique et frittage
3 portes d'inspection spectrale par chaleur
80 Machines-outils CNC sur le site de production
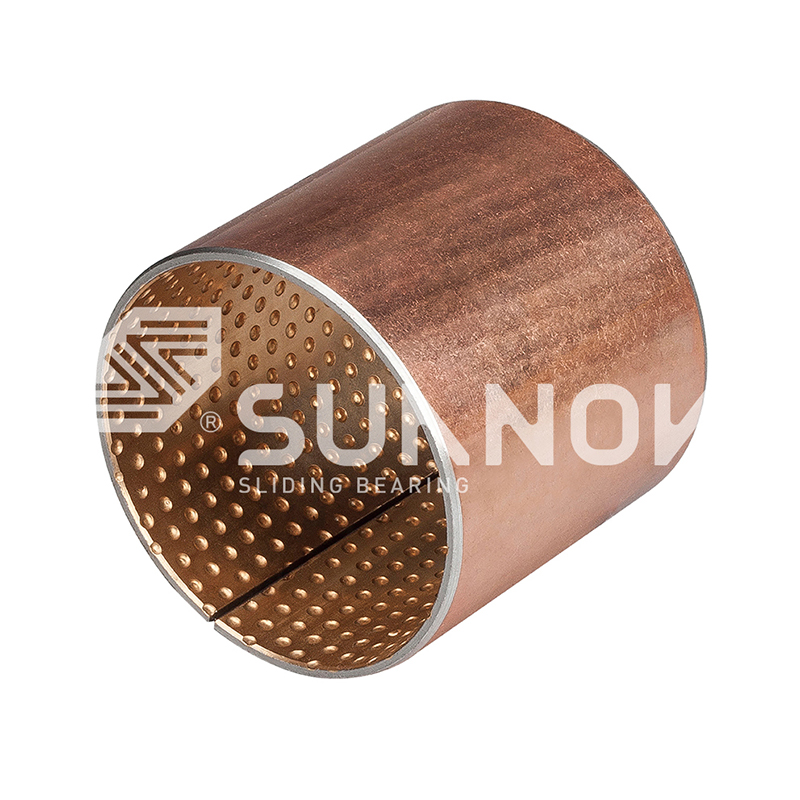 Roulement bimétallique JF-800 avec alliage CuPb10Sn10 pour usage intensif Conçu pour un glissement intensif à basse vitesse, ce roulement à support en acier avec une couche frittée de cuivre-plomb-étain offre une excellente résistance à l'usure et une excellente tolérance aux chocs pour les équipements industriels exigeants. Voir le produit →
Roulements en bronze enveloppés : précision à partir de bandes laminées
Les roulements en bronze enveloppés sont formés en laminant une bande de bronze sous des formes cylindriques ou à brides, la couche de lubrifiant étant appliquée avant le formage. Étant donné que la surface intérieure porte un motif de poche de lubrifiant en relief, les contrôles critiques sont l'alignement des coutures, l'état des bords et l'intégrité de l'emballage après formage.
La famille FB090 couvre les bagues métriques standard enveloppées de bronze ; la variante FB08G utilise une construction en acier-graphite pour des charges de bord plus lourdes. Les versions à joint et à bride étendent la gamme aux arbres rotatifs et alternatifs.
Pour les roulements en bronze enroulé, la cohérence dimensionnelle provient de l'outillage et de la bande, et non de l'usinage. C’est pourquoi le processus domine la production de bagues métriques standardisées et en grand volume.
Roulement enveloppé de bronze FB090 avec poches de lubrification au diamant Formée à partir d'une bande de bronze CuSn8 avec des indentations en forme de losange qui retiennent la graisse, cette bague autolubrifiante offre une longue durée de vie et une capacité de charge élevée pour les applications de construction et automobiles. Voir le produit → Usinage dimensionnel et protocole d'inspection finale
Le protocole d'inspection final décide si un roulement atteint le service nominal à sa valeur PV de conception ou s'il tombe en panne prématurément. Les trois contrôles décisifs sont la tolérance dimensionnelle, l'état de surface et la couverture lubrifiante.
Les plus de 80 tours et centres d'usinage CNC de Shuangnuo contiennent des alésages, des faces de bride et des contre-alésages pour des tailles métriques standard et des dessins personnalisés. Étant donné que le même équipement découpe directement à partir d’ébauches moulées en interne, la vérification dimensionnelle reste cohérente du prototype au lot de production.
| Point de contrôle | Méthode | Critère |
| Composition de l'alliage | Spectromètre, trois portes | Limites de qualité par norme |
| Solidité du casting | Contrôle visuel et ultrasonore | Pas de porosité ni de retrait |
| Incorporation de lubrifiant | Couverture des fiches, test de rétention | Rapport de superficie et profondeur d'assise |
| Liaison de couche frittée | Échantillonnage par cisaillement et pelage | Force d'adhésion des couches |
| Dimensions | Jauges, MMT | ID, OD, bride par dessin |
| Finition superficielle | Profilomètre | Ra dans les spécifications |
- Sélection des matières premières et calcul de la chaleur
- Fusion avec contrôle du spectromètre de charge du four
- Coulée par voie centrifuge, continue ou en moule métallique
- Usinage d'ébauche et de finition sur équipement CNC
- Incorporation de lubrifiant solide ou finition de couche frittée
- Acceptation finale dimensionnelle et matérielle
Coulé, fritté ou enveloppé : adapter le parcours à l'application
Aucune voie de fabrication ne domine toutes les applications. Les roulements moulés de type JDB supportent de lourdes charges de choc, les pièces bimétalliques frittées conviennent aux systèmes hydrauliques et alternatifs à grand volume, et les bagues en bronze enveloppées offrent une précision économique dans des tailles métriques standardisées.
Casté et intégré (JDB)
Bouchons de lubrifiant solide dans une matrice en cuivre coulé.
Tolérance élevée aux chocs et aux charges de bord.
Utilisation typique : matrices d'estampage, moules, machinerie lourde.
Bimétallique fritté (JF-800, 200-B)
Support en acier avec couche de bronze fritté.
Haute résistance à la fatigue et rétention du lubrifiant.
Utilisation typique : pompes hydrauliques, pompes à engrenages.
Bronze enveloppé (FB090)
Bande roulée avec couche lubrifiante appliquée.
ID cohérents dans des tailles métriques à volume élevé.
Utilisation typique : bagues standard, applications de guidage.
Les trois filières partagent une exigence : un fournisseur qui contrôle ses propres matériaux et usinages peut offrir la même traçabilité pour une pièce de catalogue et un dessin personnalisé, et peut l'étayer avec un rapport de test tiers faisant autorité.
Foire aux questions
Quelle est l’inspection la plus critique dans la fabrication de roulements autolubrifiants ?
La vérification de la composition des matériaux par spectromètre est la plus critique, car un écart d’alliage ne peut pas être corrigé ultérieurement. Le contrôle à trois portes – charge du four, métal en fusion avant coulée et coulée terminée – protège chaque étape ultérieure du processus.
Comment la méthode de coulée affecte-t-elle les performances des roulements ?
La méthode de coulée contrôle la densité et la porosité de la microstructure. La coulée centrifuge produit des ébauches cylindriques denses pour les bagues à usage intensif, la coulée continue donne un stock de barres uniforme et la coulée dans des moules métalliques produit des formes proches du résultat avec moins de déchets de matière.
Comment les bouchons de lubrifiant solide sont-ils maintenus en place ?
Les poches sont usinées à un diamètre et une profondeur contrôlés après la coulée, et des bouchons en graphite ou composés sont enfoncés avec interférence. La rétention est vérifiée par des contrôles de profondeur d'assise et des tests de cisaillement sur des pièces représentatives.
Un client peut-il demander des dimensions personnalisées et des rapports de test ?
Oui. Les fabricants disposant de services de fonderie et d'usinage CNC en interne peuvent produire des tailles non standard à partir des dessins des clients et fournir des rapports de tests tiers faisant autorité couvrant la composition des matériaux et les propriétés mécaniques.
Contactez-nous //
Vous avez des questions? Entrer en contact!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Spécialise dans la production de divers produits de bague en alliage de cuivre auto-lubrifiant
Liens rapides
Produits connexes
Contact
- Ajouter: N ° 69, Tingyao East Road, Ganyao Town Industrial Zone, comté de Jiashan, province du Zhejiang, Chine
- Tél: + 86-15957371801
- Fax: + 86-0573-84038630
- E-mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Roulements en alliage de cuivre auto-lubrifiant personnalisé
