-
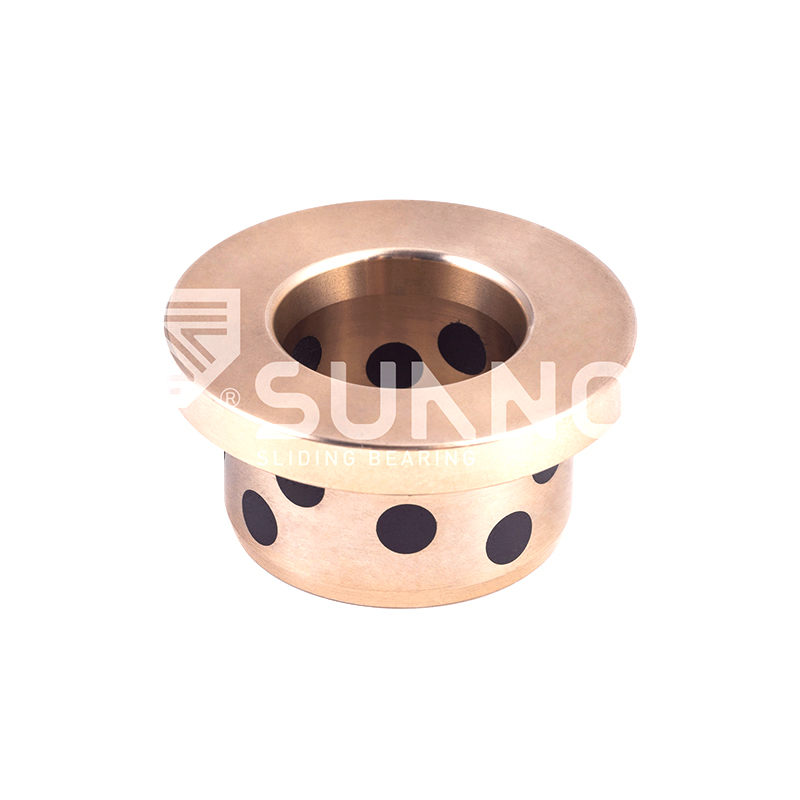 Roulement de lubrification solide JDB Bagues d'incidences à bride en graphite Oilless autolubrifiantes métriques JFBB
-
 Roulement de lubrification solide JDB Bagues d'incidences de guidage à bride d'éjecteur sans huile en laiton JGBF
-
 Roulement de lubrification solide JDB Sans entretien avec l'incidence de bague de guidage en laiton Din9834 Oilless de collier
-
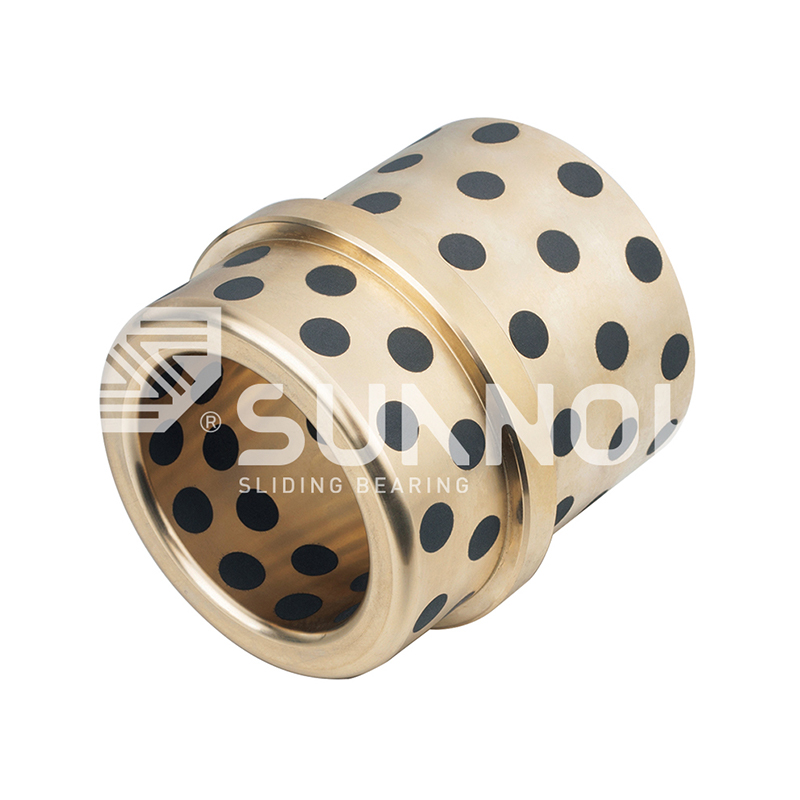 Roulement de lubrification solide JDB Le graphite de bague en bronze autolubrifiant à bride étagée a branché le roulement à manchon coulissant JOSG
-
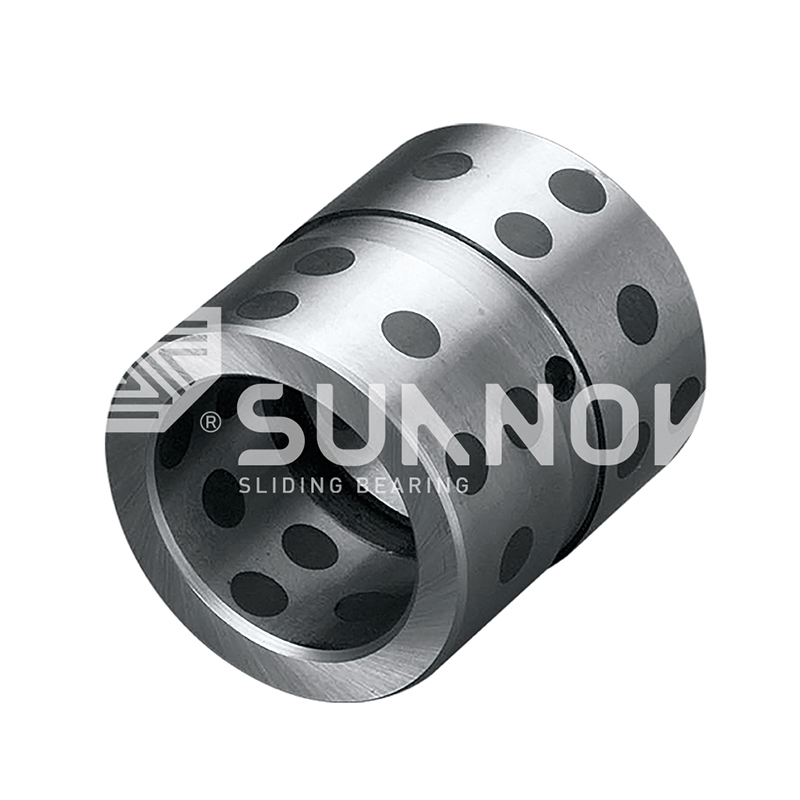 Roulement de lubrification solide JDB Bague sans huile à base d'acier JDB-5, bague en acier insérée dans du graphite
-

-
-
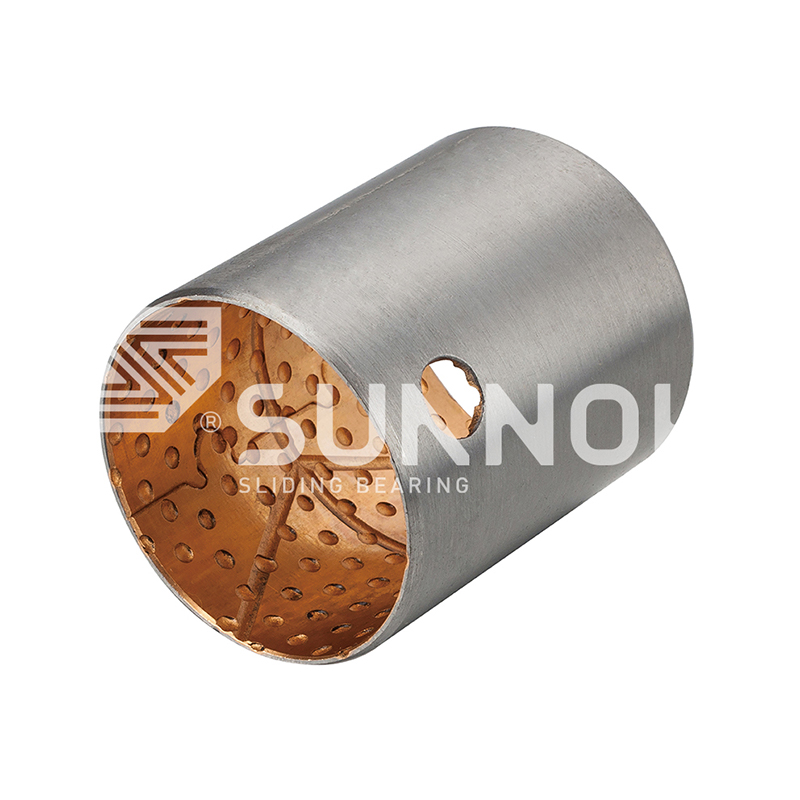
 Roulement en bronze FB090 en bronze Roulement en bronze FB092 en bronze


Fabrication de bagues en bronze autolubrifiantes OEM : processus, matériaux et guide de contrôle qualité
Actualités de l'industrie-Un ingénieur de maintenance de matrices dans une usine d'emboutissage automobile retire une bague de guidage d'éjecteur usée et constate que le numéro de pièce est discontinué. Le remplacement doit correspondre au même alésage, à la même hauteur de bride et à un intervalle d'entretien plus long que l'original. À ce stade, la tâche cesse d'être une commande de pièces de rechange et devient un projet de fabrication de bagues en bronze autolubrifiantes OEM : un dessin, un cas de charge et une spécification de matériau qu'un fournisseur doit convertir en un composant fini et traçable. Des producteurs spécialisés tels que Zhejiang Shuangnuo Bearing Technology Co., Ltd. gèrent l'ensemble de la chaîne, de la fusion de l'alliage à l'usinage final.
La fabrication OEM de bagues en bronze autolubrifiantes signifie produire des bagues selon les spécifications techniques d'origine du client au lieu de fournir une norme de catalogue. Il couvre la qualité de l'alliage, le type et la distribution du lubrifiant solide, les tolérances dimensionnelles, l'état de surface et les documents de test prouvant que la pièce est conforme au dessin.
10 ans de R&D continue sur les alliages de cuivre autolubrifiants
80 Tours CNC, tours et centres d'usinage en interne
0,05-0,12 coefficient de frottement sec du bronze incrusté de graphite
200 MPa charge statique typique pour les nuances de bronze coulé
Qu'est-ce qui définit une bague en bronze autolubrifiante OEM
Une bague en bronze autolubrifiante OEM est définie par ses spécifications et non par sa taille. La différence avec une douille standard est que chaque attribut critique, de la composition chimique au chanfrein des bords, est fixé sur un dessin et vérifié par rapport à celui-ci.
Caractéristiques principales d'une spécification OEM
- Nuance d'alliage à composition chimique contrôlée, telle que le bronze à l'étain, le bronze à l'aluminium ou le laiton.
- Type de lubrifiant solide (graphite, bisulfure de molybdène ou similaire) et son motif de poches dans la paroi portante.
- Tolérances dimensionnelles pour l'alésage, le diamètre extérieur, la longueur et la position de la bride.
- Exigences de finition de surface, de traitement des bords et de propreté qui protègent le film de transfert.
- Données d'acceptation : certificats de matériaux, résultats d'essais mécaniques et rapports d'inspection tiers.
Définition
La fabrication de bagues en bronze autolubrifiantes OEM est la production de bagues en bronze avec des lubrifiants solides intégrés, fabriquées selon les spécifications originales de l'acheteur et vérifiées par un contrôle de composition, une inspection dimensionnelle et des tests documentés.
Lorsqu’une pièce est produite de cette manière, l’acheteur contrôle le résultat. Lorsqu'il est produit à partir d'un échantillon d'usure ou d'une liste de dimensions du catalogue, le fournisseur contrôle le résultat et la prévision de la durée de vie de l'usure devient une conjecture.
Trois voies de fabrication : coulée, frittée, enveloppée
Trois voies de production couvrent pratiquement toutes les bagues en bronze autolubrifiantes OEM : coulée continue ou centrifuge, frittage sur support en acier et emballage en bronze.
| Itinéraire | Comment c'est fait | Alliages typiques | Applications les mieux adaptées |
| Bronze coulé | Fonte coulée en coulée continue ou centrifuge, puis usinée | Bronze étain, bronze aluminium, laiton | Charges de choc élevées, parois épaisses, grands diamètres, travail sur mesure à faible volume |
| Bimétallique fritté | Poudre de bronze frittée sur un support en acier, puis finie | Couche de bronze sur acier avec lubrifiant solide dispersé | Parois minces, production en série, friction constante, tirages sensibles aux coûts |
| Enveloppé de bronze | Bande de bronze avec poches de lubrifiant enroulée sur un cylindre fini | Bande de bronze avec bouchons en graphite | Charges légères à moyennes, livraison rapide, alésages simples |
Les routages de coulée dominent lorsque l'application nécessite une paroi épaisse, un ajustement serré important ou une géométrie non standard. En coulée continue, l'alliage se solidifie dans une section contrôlée avant l'usinage, ce qui donne un matériau dense avec une répartition uniforme du graphite. Pour les acheteurs qui ont besoin de cette route, Zhejiang Shuangnuo produit Roulements autolubrifiants en bronze moulé JDB600 en tant que gamme de produits dédiée.
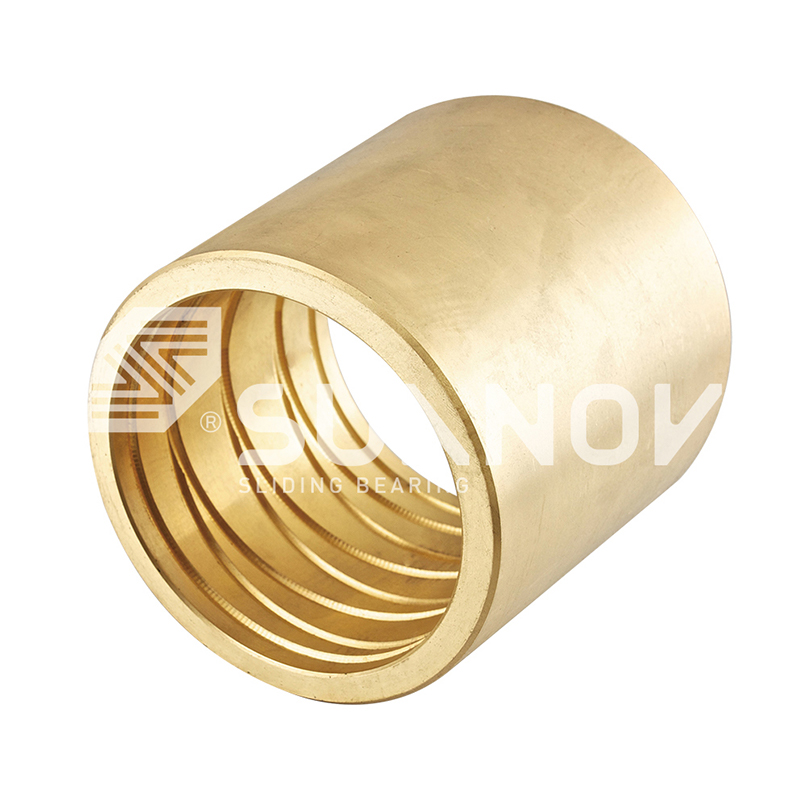 Fournisseurs de roulements de bague de guidage en bronze autolubrifiant moulé JDB-600 en gros, Zhejiang Shuangnuo Bearing Technology Co., Ltd. est un fournisseur chinois de roulements de bague de guidage en bronze autolubrifiant moulé JDB-600, société, W... Voir le produit →
Les bagues bimétalliques frittées utilisent un support en acier pour la résistance structurelle et une couche de bronze fritté pour les performances de glissement. Ils conviennent aux conceptions à paroi mince produites en plus grandes quantités. Le Roulements sans huile SF1 avec une couche de bronze fritté produits par l'entreprise appartiennent à cette famille et sont largement utilisés dans les machines hydrauliques et générales.
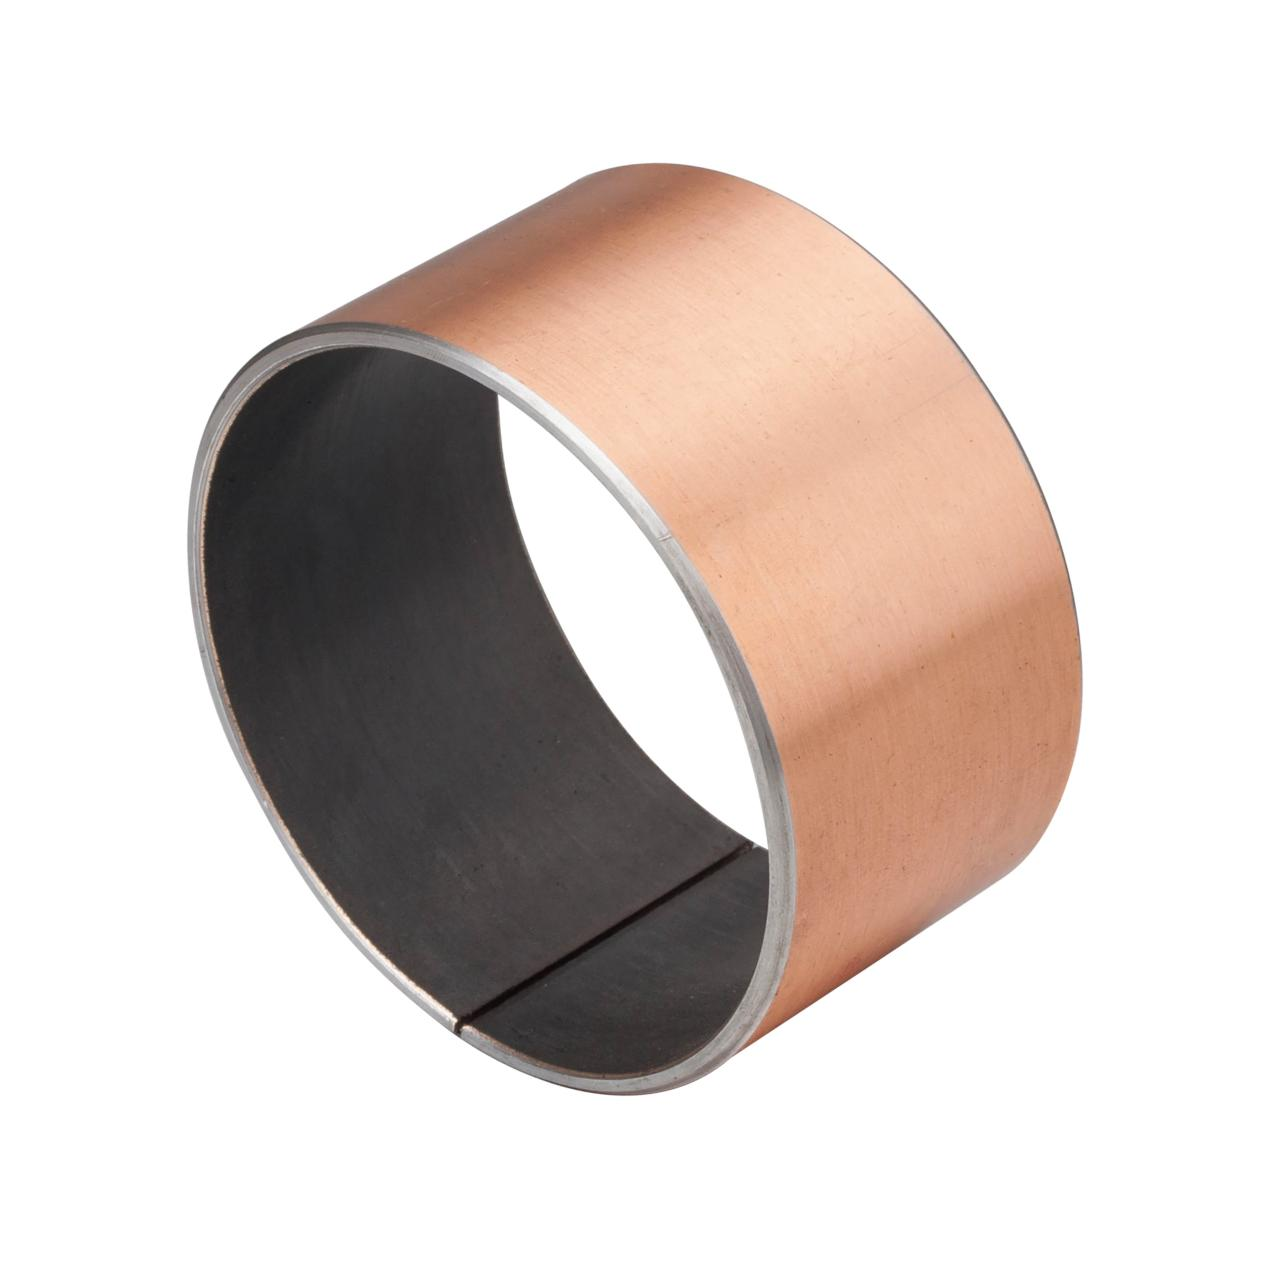 Roulement autolubrifiant SF-1 sans entretien en gros pour applications robustes Zhejiang Shuangnuo Bearing Technology Co., Ltd. est un roulement autolubrifiant SF-1 sans entretien en Chine pour les applications lourdes - Faible... Voir le produit →
Les bagues en bronze enveloppées sont formées à partir d'un matériau en bande, ce qui raccourcit la chaîne de production et réduit le coût des pièces cylindriques simples.
Pour une qualité coulée, l'alliage est fondu, coulé et usiné ; le lubrifiant solide est pressé dans des trous ou des rainures percés lors d'une opération distincte. Pour les qualités frittées et enveloppées, le lubrifiant est intégré à la structure du matériau lors du formage.
Sélection d'alliages et de lubrifiants solides
La sélection de l'alliage définit le plafond de charge et de température ; La sélection d'un lubrifiant solide détermine le comportement de friction et d'usure. Choisissez d’abord l’alliage, puis adaptez le lubrifiant aux conditions environnementales.
Les familles d'alliages et leurs limites
Le bronze à l'étain est la valeur par défaut en termes de résistance à l'usure et d'usinabilité sous des charges modérées. Le bronze d'aluminium offre une résistance supérieure et une meilleure résistance au grippage dans des conditions difficiles ou abrasives. Le laiton est moins coûteux et facile à usiner, ce qui le rend intéressant pour les applications de guidage où les charges sont modestes.
Lubrifiants solides dans des bagues en bronze
Le graphite est le lubrifiant incorporé le plus courant. Il reste stable dans l'air jusqu'à environ 400°C et forme un film de transfert continu sur la tige. Le bisulfure de molybdène fonctionne mieux dans les environnements sous vide ou sous gaz sec où le graphite perd son faible frottement. Le motif des poches, qu'il s'agisse de trous percés, de fentes ou d'un maillage tissé, détermine la rapidité avec laquelle le film se reconstruit après essuyage.
Le tableau ci-dessous compare les charges statiques typiques par voie de fabrication. Les valeurs exactes dépendent de l'épaisseur de la paroi, de l'état de l'alliage et de la vitesse. Il faut donc toujours les valider par rapport aux données de test du fournisseur.
0,05 à 0,12
Plage typique de coefficients de frottement à sec pour le bronze incrusté de graphite fonctionnant contre un arbre en acier trempé après la formation du film de transfert.
Pour les conceptions à base de laiton avec graphite incorporé, le Bagues en laiton à lubrification solide JDB650 proposés par Shuangnuo sont une plate-forme standard pour les applications de guidage et d'éjection.
 Fournisseurs en gros de roulements sans huile de bague en laiton autolubrifiante JDB650, Comp Zhejiang Shuangnuo Bearing Technology Co., Ltd. est un fournisseur chinois de roulements sans huile à bague en laiton autolubrifiante JDB650, une entreprise, nous ... Voir le produit →
Avant de finaliser une qualité de matériau, comparez la vitesse de fonctionnement et la charge avec la limite PV du roulement dans le analyse technique de la limite PV et du taux d'usure des bagues en bronze autolubrifiantes .
Usinage, tolérances et état de surface
La précision de l'usinage détermine si une bague autolubrifiante fonctionne silencieusement et s'use uniformément pendant toute sa durée de vie. Une bague avec un alliage précis mais un alésage rugueux échouera prématurément.
Plages de tolérance typiques
La plupart des bagues OEM sont spécifiées avec un alésage H7 pour la surface de glissement et un ajustement serré sur le diamètre extérieur. Les alésages sont généralement maintenus entre plus 0,025 et plus 0,050 mm, tandis que le siège du boîtier nécessite une rondeur de quelques microns. Le côté arbre utilise normalement un jeu f7 ou g6.
Finition de surface et traitement des bords
La finition de l'alésage doit rarement être polie miroir ; une plage de 0,8 à 1,6 micromètre Ra préserve le transfert de lubrifiant tout en évitant un rodage prématuré. Les chanfreins et les bords ébavurés sont plus importants que ne le montrent la plupart des dessins, car un bord tranchant peut gratter le film de graphite de l'arbre dès les premiers coups. Ne serrez pas une tolérance sans raison fonctionnelle, car chaque micron supplémentaire de contrôle ajoute un coût d'usinage.
Une variation de 0,01 mm de la rondeur de l'alésage peut réduire la zone de contact effective et augmenter suffisamment la pression locale pour réduire la durée de vie d'une marge mesurable. Spécifiez ce dont votre assemblage a besoin, et non ce qu'une machine peut réaliser.
Pour des valeurs de montage pratiques, voir le guide d'installation et de tolérance pour les bagues en bronze sans huile , qui couvre les interférences, le jeu et les étapes recommandées de préparation de l'alésage.
Un contrôle qualité qui protège un programme OEM
La fiabilité de l’approvisionnement OEM dépend du contrôle de la composition chimique au stade de la fusion, et non de la seule inspection finale. Si l’alliage dévie au four, aucun usinage ne permettra de récupérer la capacité de charge.
Chez Zhejiang Shuangnuo Bearing Technology Co., Ltd., l'alliage est coulé en interne et surveillé par spectroscopie avant, pendant et après la coulée. L'entreprise exploite plus de 80 tours CNC, tours CNC et centres d'usinage, ce qui regroupe les étapes de coulée et de finition sous un même toit. Des laboratoires tiers vérifient périodiquement la composition des matériaux et leurs propriétés mécaniques, et des rapports de tests faisant autorité sont disponibles sur demande.
- Analyse spectrale au four pour confirmer la chimie de l'alliage avant et pendant la coulée.
- Tests mécaniques sur des échantillons de coupons pour vérifier la dureté, la résistance à la traction et l'allongement.
- Certificats d'essai de matériaux qui retracent un lot de livraison jusqu'à sa fusion.
- Inspection par un tiers indépendant pour les programmes qui nécessitent des preuves externes.
Les acheteurs doivent indiquer l’exigence de certification dans le bon de commande. Un fournisseur qui coule son propre alliage et effectue une spectroscopie au four peut prouver l’histoire matérielle ; un fournisseur qui achète des pièces moulées sur le marché ne le peut pas.
Comment structurer une demande OEM
Le moyen le plus rapide d’obtenir un devis précis consiste à envoyer un ensemble complet de spécifications plutôt qu’un échantillon usé ou une seule vue de dessin. Les entrées incomplètes produisent des prix provisoires et des ordres de modification ultérieurs.
- Envoyez un dessin dimensionnel avec les tolérances, l'état de surface et les notes de traitement des bords.
- Indiquez la qualité et la dureté de l'alliage, ou la composition du matériau de la pièce d'origine.
- Fournissez les conditions de charge, de vitesse, de température et d’environnement pour la validation PV.
- Définir les critères d'acceptation : méthode de mesure, rapport matière, certificats tiers.
- Donnez une prévision de volume et un délai de livraison cible afin que le fournisseur puisse planifier les cycles de coulée.
| Champ de spécification | Pourquoi c'est important |
| Alésage, diamètre extérieur, longueur, bride | Définit l'ajustement et empêche les corrections d'usinage avant l'assemblage |
| Qualité et dureté de l'alliage | Définit le plafond de charge et le comportement à l'usure |
| Type de lubrifiant et modèle de poche | Définit la friction, la plage de température et la qualité du film |
| Charge, vitesse, température, environnement | Valide la valeur PV et la durée de vie prévue |
| Rapports de tests et certificats | Définit les limites d’acceptation, de traçabilité et de responsabilité |
Lorsqu'une douille personnalisée est en dehors des tailles standard du catalogue, fournissez la référence standard la plus proche et les dimensions modifiées. Cela réduit le temps d'évaluation et donne au fournisseur une référence en matière de tolérance et de comportement des matériaux. Voir le guide pour les bagues en bronze personnalisées avec dimensions et tolérances non standard pour le détail.
Foire aux questions
Combien de temps dure une bague en bronze autolubrifiante OEM ?
La durée de vie dépend de la valeur PV, de la dureté de l'arbre et de la formation d'un film de transfert stable pendant le rodage. Les bagues en bronze bien conçues incrustées de graphite fonctionnent généralement pendant des milliers d'heures sous des charges constantes ; les applications à charge momentanée élevée s'appuient sur les mêmes poches de lubrifiant pour reconstruire le film après chaque événement.
Ces bagues peuvent-elles fonctionner complètement sans huile ?
Oui, mais la surface a encore besoin d'une courte période de rodage pendant laquelle le lubrifiant incorporé est transféré sur l'arbre. Après la formation du film de transfert, la bague fonctionne à sec avec un coefficient de friction compris entre 0,05 et 0,12 contre un arbre en acier correctement fini.
Quelles dimensions doivent apparaître sur le dessin ?
Au minimum, l'alésage, le diamètre extérieur, la longueur, les dimensions de la bride, les chanfreins et leurs tolérances. Ajoutez une finition de surface et de la rondeur à l'alésage, car ceux-ci contrôlent directement la formation du film et l'uniformité de l'usure.
Comment la qualité de l’alliage est-elle vérifiée dans un programme OEM ?
La spectroscopie au stade de la fusion confirme la composition avant la coulée, et des tests périodiques effectués par des tiers confirment les propriétés mécaniques. Les acheteurs doivent demander des certificats d'essai de matériaux à chaque livraison et, pour les programmes critiques, un rapport d'inspection indépendant.
Si un produit standard ne correspond pas à votre cas de charge, envoyez le dessin et les conditions de fonctionnement. Shuangnuo peut proposer une conception OEM basée sur son propre alliage moulé, un usinage en interne et un contrôle qualité documenté.
Contactez-nous //
Vous avez des questions? Entrer en contact!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Spécialise dans la production de divers produits de bague en alliage de cuivre auto-lubrifiant
Liens rapides
Produits connexes
Contact
- Ajouter: N ° 69, Tingyao East Road, Ganyao Town Industrial Zone, comté de Jiashan, province du Zhejiang, Chine
- Tél: + 86-15957371801
- Fax: + 86-0573-84038630
- E-mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Roulements en alliage de cuivre auto-lubrifiant personnalisé
