-
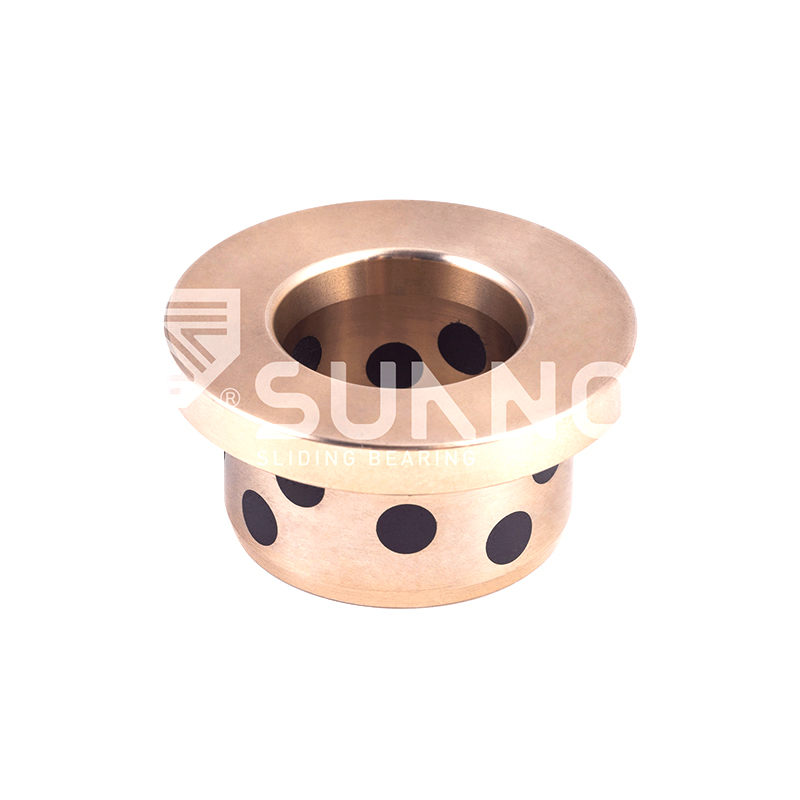 Roulement de lubrification solide JDB Bagues d'incidences à bride en graphite Oilless autolubrifiantes métriques JFBB
-
 Roulement de lubrification solide JDB Bagues d'incidences de guidage à bride d'éjecteur sans huile en laiton JGBF
-
 Roulement bimétallique retendant à l'huile Bague composite autolubrifiante à bride, bague à bride sans huile 200#F
-
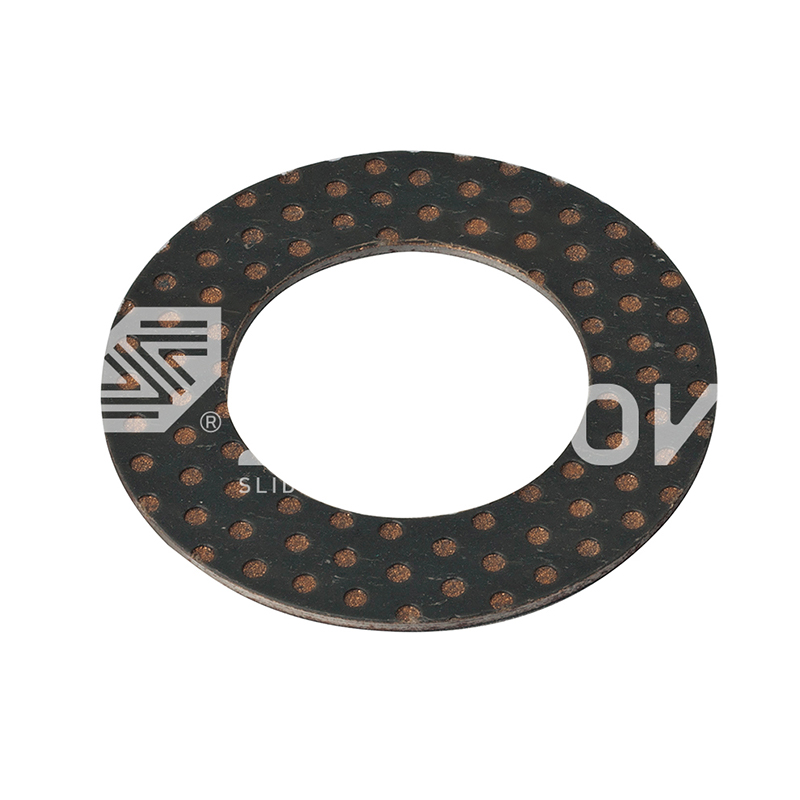 Roulement lubrifiant de la limite SF-2 SF-2WC Métrique standard Auto-lubrification du composé de pouce Rondelle coulissante
-
 Roulement lubrifiant de la limite SF-2 SF-2SP standard de taille métrique auto-lubrifiant la bande d'usure avec PTFE
-

-
-
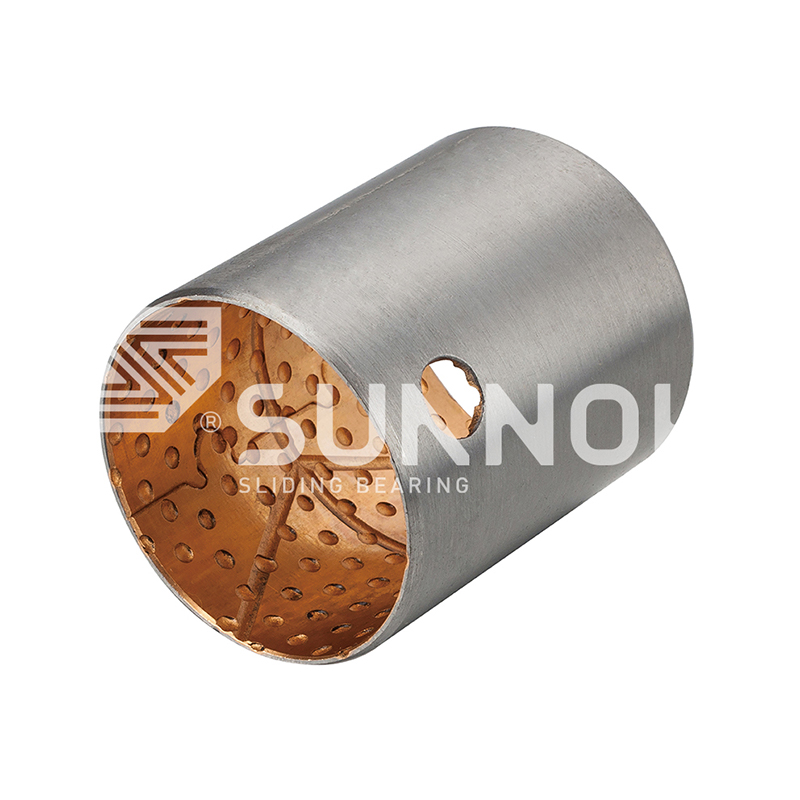
 Roulement en bronze FB090 en bronze Roulement en cuivre FB091 en cuivre


Comment sélectionner des roulements autolubrifiants pour les machines de moulage et de moulage par injection
Actualités de l'industrie-Un moule à injection circulant à 25 coups par minute déplace ses éjecteurs à travers leurs bagues de guidage plus de mille fois par heure. Sur une presse de 550 tonnes, ces bagues supportent des pressions de surface locales comprises entre 15 et 30 MPa, fonctionnent à des températures de moule de 60 à 120°C et ne reçoivent jamais de graisse après assemblage. La sélection de roulements autolubrifiants pour les machines de moulage et de moulage par injection commence par l'acceptation que la bague doit fournir sa propre lubrification pendant toute la durée de vie de l'outil.
Un roulement autolubrifiant est un roulement lisse avec un lubrifiant solide, généralement du graphite, du PTFE ou un sulfure métallique, noyé dans une matrice en alliage de cuivre ou en acier, et conçu pour fonctionner sans huile ni graisse externe pendant toute sa durée de vie.
Le processus de sélection consiste en une liste de contrôle en cinq étapes : charge et valeur PV, température, normes d'arbre et de tolérance, type de mouvement et aspect pratique du montage. La plupart des défaillances du moule sont dues à un paramètre ignoré, généralement la charge.
Faites d'abord correspondre la charge et la valeur PV
La première porte de sélection est la capacité de charge et la valeur PV, car une bague de guidage qui ne peut pas survivre à la pression de surface locale échouera, quelle que soit la qualité de la conception du reste du moule.
L'indice PV est la pression en MPa multipliée par la vitesse de glissement en mètres par seconde. Les positions des guides de moule fonctionnent lentement, généralement entre 0,05 et 0,3 m/s, la pression domine donc le calcul. La pression de surface locale sur les éjecteurs dans les pièces très compactées peut atteindre 20 à 50 MPa, bien au-delà de la limite d'une simple bague en polymère. Un alliage de cuivre moulé avec des bouchons en graphite gère cette combinaison car la matrice en bronze supporte la charge tandis que le graphite assure une lubrification continue.
Comparez les limites de charge statique typiques des quatre principales familles de roulements utilisées dans les moules :
Capacité de charge statique typique par série
Bronze coulé JDB 250 MPa
JF bimétallique 200 MPa
SF1 Bronze PTFE 140 MPa
FB090 enveloppé 120 MPa
Les valeurs correspondent aux capacités de charge statique typiques des qualités standard ; vérifiez par rapport au rapport d’essai de matériau pour l’alliage sélectionné.
Le bronze coulé est la valeur par défaut pour les positions d'éjecteur et de guidage. Le mécanisme de film de transfert des roulements à lubrification solide JDB explique pourquoi cette famille fonctionne si bien dans les applications de moulage lentes et à haute pression.
250 MPa capacité de charge statique, bronze coulé JDB
2,5 MPa m/s Limite PV pour la marche à sec
300°C température maximale de service
Confirmer la température et l'exposition aux produits chimiques
La deuxième porte est la température, car le lubrifiant solide et la matrice du roulement ont chacun des limites thermiques définies qui déterminent quelle série peut être spécifiée en toute sécurité.
Le choix de la résine détermine la température du moule :
- Résines commerciales : températures de moule de 40 à 80°C.
- Plastiques techniques : températures de moule de 80 à 120°C.
- Zones canaux chauds et obturateurs : sièges de roulements à 150 à 200°C.
Un roulement SF1 à base de PTFE reste dans sa plage nominale jusqu'à environ 250 °C en continu, tandis que les nuances de bronze incrustée de graphite maintiennent leur film lubrifiant à 300 °C ou plus.
Au-dessus de 200°C, le bronze incrusté de graphite dure plus longtemps que les roulements à base de PTFE, car le graphite ne s'oxyde pas sensiblement en dessous de 450°C, tandis que le PTFE commence à perdre son support de charge à proximité de 260°C.
L’exposition aux produits chimiques est également importante. Dans les cellules de moulage où les opérateurs essuient les piliers de guidage avec un solvant, ou lorsque le lavage fait partie du programme, commandez des variantes en acier inoxydable ou scellées afin que les agents de nettoyage ne puissent pas éliminer le lubrifiant solide des bords ouverts.
Vérifier les normes de dureté, de finition et de tolérance de l'arbre
La troisième porte est l'appariement tribologique, car la qualité du roulement dépend de l'arbre qui tourne contre lui, et la classe dimensionnelle doit correspondre à la norme du moule utilisée dans l'atelier.
La dureté de l'arbre des éjecteurs et des piliers de guidage doit être comprise entre 45 et 55 HRC. En dessous de 40 HRC, les particules de graphite dur incrustées dans le bronze agissent comme une lime sur un manche souple. La finition de surface doit être de Ra 0,4 à 0,8 micron. Les finitions plus rugueuses grattent le film de transfert ; les finitions miroir ne donnent au film aucune liaison. Les broches d'éjection chromées ou nitrurées constituent la paire standard pour les roulements de guidage JDB dans les moules automobiles.
Pour l'outillage automobile, commandez le roulement de guidage avec la même fonction d'ajustement de forme que la norme NAAMS.
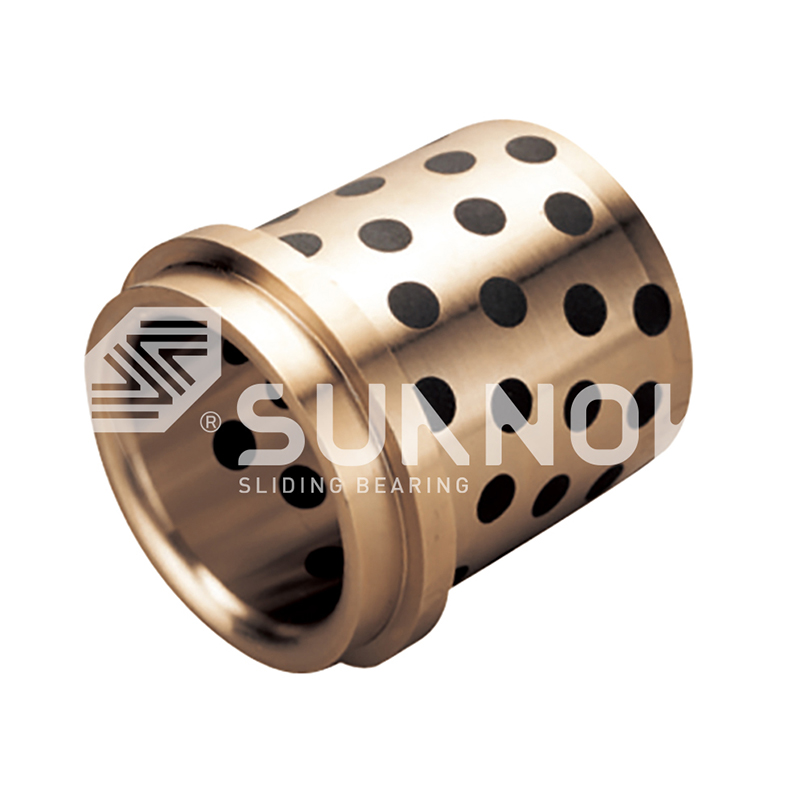 Douille en bronze à double bride en graphite avec ajustement de forme NAAMS Cette bague en bronze à double bride est conforme aux normes d'outillage NAAMS et permet un positionnement axial bidirectionnel sans matériel supplémentaire. Ses bouchons en graphite permettent un fonctionnement sans entretien sous de lourdes charges, ce qui en fait un remplacement direct des guides de filière automobiles. Voir le produit →
Pour les machines européennes, utilisez le profil DIN 9834 et les versions à brides métriques (JFB650, JFBB) couvrent le montage traversant.
 Douille à collier en laiton sans entretien selon DIN 9834 avec inserts en graphite Cette douille à collerette DIN 9834 offre un emplacement axial positif pour les outils de presse européens. Le corps en laiton avec inserts en graphite fonctionne sans lubrification externe et le collier simplifie l'installation : il suffit de vérifier l'ajustement du boîtier H7 et les limites de force de pression. Voir le produit →
| Poste | Dureté de l'arbre | Finition superficielle | Série préférée |
| Goupille de guidage d'éjecteur | 50 à 55 HRC | Ra 0,4 microns | JEGB / JOSG |
| Pilier de guidage | 45 à 50 HRC | Ra 0,6 microns | GB61/DIN 9834 |
| Plaque d'usure coulissante | 45 HRC minimum | Ra 0,8 microns | JESW/JPBW |
| Tige d'éjection hydraulique | 55 à 60 HRC | Ra 0,4 microns | SF1D |
Vérifiez la tolérance du diamètre intérieur du roulement par rapport au diamètre réel de la goupille avant d'usiner le boîtier. Une erreur d'interférence de 0,02 mm se manifeste par un éjecteur grippé au cours des 100 premiers cycles.
Lorsque vous commandez auprès de Zhejiang Shuangnuo Bearing Technology Co., Ltd., le rapport d'essai de matériau confirme la qualité de l'alliage et les propriétés mécaniques de chaque lot.
Faites correspondre la série au profil de mouvement
La quatrième porte est de type mouvement, car les courses d'éjecteurs, les piliers de guidage, les glissières et les éjecteurs hydrauliques imposent des combinaisons très différentes de pression et de vitesse.
Les mécanismes d'éjection sont les positions les plus chargées et les plus basses vitesses dans un moule. Les roulements de guidage d'éjecteur JEGB et JEGBK utilisent du bronze coulé avec des bouchons en graphite, usinés pour s'adapter à l'ensemble de plaque d'éjecteur.
 Bague en bronze à bride centrale avec graphite solide pour moules et automatisation Conçue pour les mécanismes d'éjection et l'automatisation, cette bague à bride centrale fournit une référence axiale unique tandis que les inserts en graphite supportent des charges statiques élevées et un glissement à faible vitesse. Il convient aux positions où la pression de surface dépasse 20 MPa sans huile. Voir le produit →
Bronze coulé avec bouchons en graphite (JDB)
Choisissez des éjecteurs, des piliers de guidage et des plaques d'usure fonctionnant en dessous de 0,3 m/s avec une pression de surface supérieure à 20 MPa. Charge statique élevée, tolérance à haute température, faible frottement une fois le film de transfert de graphite formé.
Bronze PTFE sur acier (SF1)
Choisissez des positions plus rapides et plus légères telles que les tiges d'éjection hydrauliques, les arbres de pompe à engrenages et les glissières fonctionnant à plus de 0,3 m/s. Moins de friction et un fonctionnement plus silencieux, mais vérifiez la limite de température continue de 250 °C.
Règle générale : en dessous de 0,3 m/s avec une pression supérieure à 20 MPa, c'est le territoire du JDB ; au-dessus de 0,3 m/s avec des charges légères, c'est le territoire SF1 ; les fortes forces hydrauliques oscillantes nécessitent la série bimétallique JF à support en acier.
Confirmer les détails d'usinage, de montage et de maintenance
La cinquième étape est pratique : vérifiez que la bague peut être usinée sur le boîtier, installée sans endommager les bords et inspectée lors de la maintenance programmée du moule.
Les nuances de bronze coulé s'usinent bien, ce qui signifie que vous pouvez finir l'alésage selon la tolérance exacte du boîtier une fois le boîtier lui-même soudé ou réparé. Ce flux de travail produit une décision de sélection reproductible pour n'importe quel moule ou machine de moulage :
- Définissez le cycle de service : coups par minute, longueur de course et heures de fonctionnement par an.
- Calculez la pression superficielle maximale et la vitesse de glissement sur le siège du roulement.
- Enregistrez la température soutenue la plus chaude à l'emplacement du roulement, et non la température de la surface du moule.
- Spécifiez la dureté de l'arbre, l'état de surface et la norme de tolérance : métrique, NAAMS ou DIN.
- Sélectionnez la série et la géométrie du roulement : cylindrique, à bride, à rondelle de butée ou à plaque d'usure.
- Confirmez les surépaisseurs d’usinage et demandez des rapports d’essais de matériaux avant la production.
Ces roulements ne nécessitent aucun entretien de par leur conception, mais pas l'arbre d'accouplement. Inspectez l'arbre pour déceler des rayures ou de la rouille à chaque fenêtre d'entretien programmée, essuyez la poussière abrasive et remplacez la bague lorsque le jeu de fonctionnement atteint la limite d'usure d'origine. Relubrifier un roulement en graphite intégré avec de la graisse est généralement une erreur, car la graisse attire la poussière de moule, modifie le régime de friction et empêche la formation du film de transfert de graphite. Des rapports de tests tiers couvrant la composition des matériaux et les propriétés mécaniques sont disponibles sur demande.
Foire aux questions
Quel roulement autolubrifiant convient le mieux aux broches de guidage d'éjecteur ?
Les roulements de guidage d'éjecteur en bronze moulé JDB tels que JEGB, JEGBK et JOSG sont le choix standard, car les broches d'éjection sont lentes, à haute pression et chaudes. Les bouchons en graphite délivrent un film de transfert continu tandis que la matrice en bronze supporte la charge.
Quelle dureté d’arbre un roulement autolubrifiant nécessite-t-il ?
Spécifiez 45 à 55 HRC avec une finition de surface de Ra 0,4 à 0,8 micron. Les tiges plus souples sont coupées par les particules de graphite dures et les surfaces rugueuses empêchent le film de transfert de se lier.
Ces roulements peuvent-ils fonctionner complètement à sec ?
Oui. Le lubrifiant solide intégré est le système de lubrification. Le roulement forme un film de transfert sur l'arbre pendant les premières heures de fonctionnement, et le fonctionnement à sec est ensuite normal. N'ajoutez pas de graisse sauf si le fournisseur spécifie une version à lubrification hybride.
Combien de temps dure un roulement de guidage autolubrifiant ?
À 20 MPa et 0,1 m/s, une bague de guidage JDB dépasse généralement 10 000 heures de fonctionnement avant que le jeu ne dépasse les tolérances. Maintenez la vitesse de pression en dessous de 2,5 MPa m/s et surveillez le jeu de l'arbre lors de l'entretien programmé.
Pour une vue complète des familles JDB, SF1, JF et FB090, comparez les catalogue de roulements autolubrifiants .
Contactez-nous //
Vous avez des questions? Entrer en contact!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Spécialise dans la production de divers produits de bague en alliage de cuivre auto-lubrifiant
Liens rapides
Produits connexes
Contact
- Ajouter: N ° 69, Tingyao East Road, Ganyao Town Industrial Zone, comté de Jiashan, province du Zhejiang, Chine
- Tél: + 86-15957371801
- Fax: + 86-0573-84038630
- E-mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Roulements en alliage de cuivre auto-lubrifiant personnalisé
