-
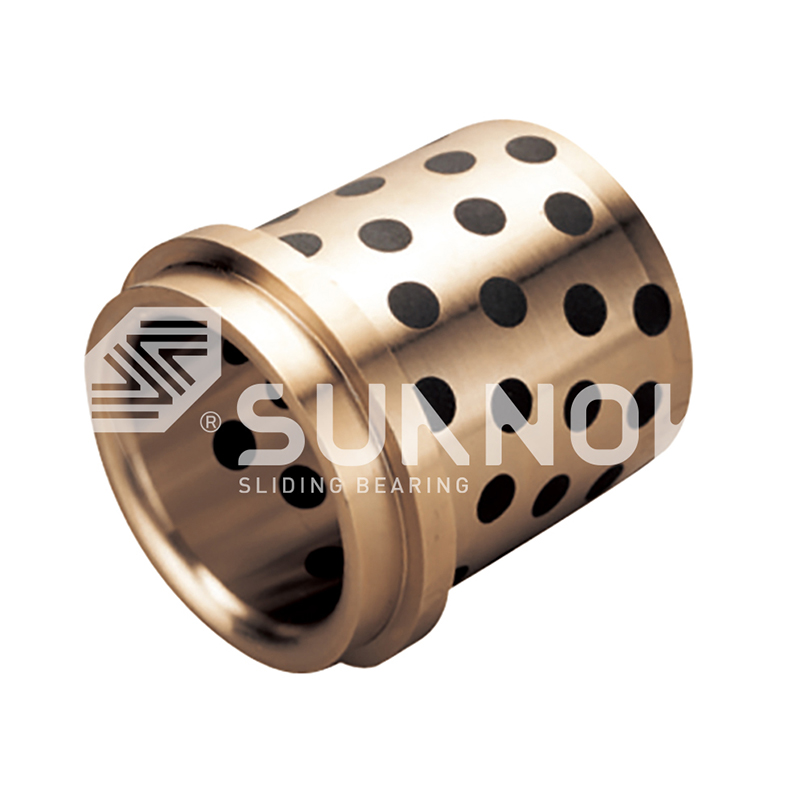 Roulement de lubrification solide JDB Palier manchon en bronze graphite intégré à double bride, bague en laiton sans entretien à charge élevée GB61 NAAMS
-
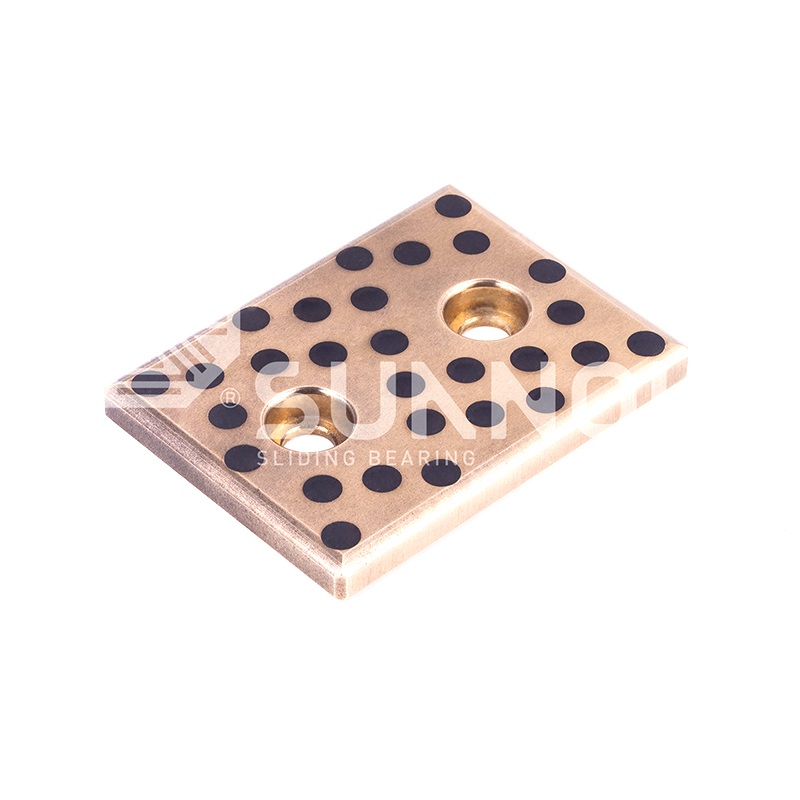 Roulement de lubrification solide JDB Tampon d'usure rectangulaire en bronze graphite intégré, plaque de guidage en bronze sans entretien pour moule JTWP
-

-
-
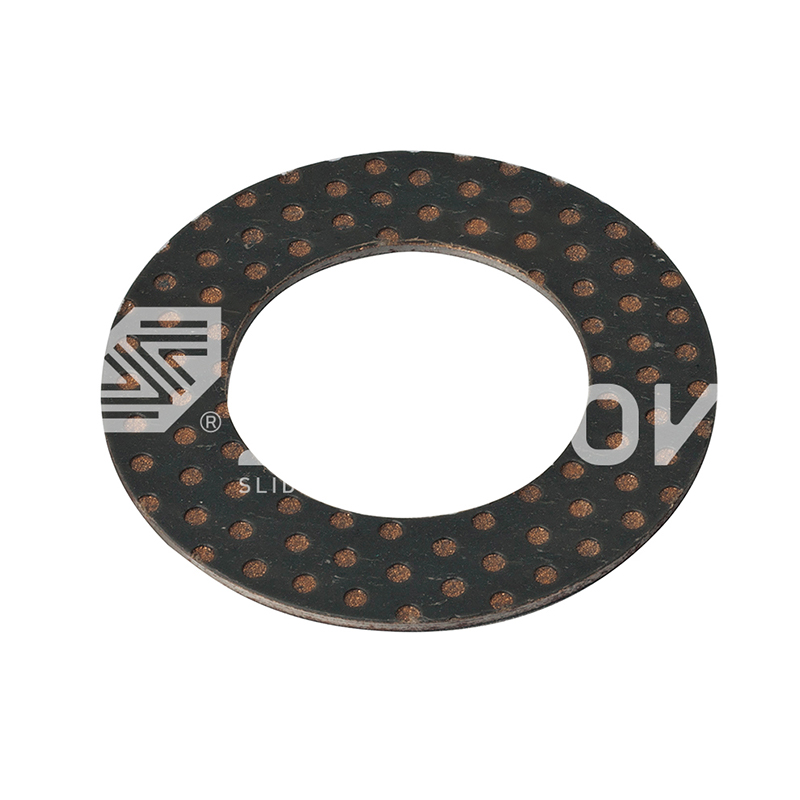 Roulement lubrifiant de la limite SF-2 SF-2WC Métrique standard Auto-lubrification du composé de pouce Rondelle coulissante
-
-
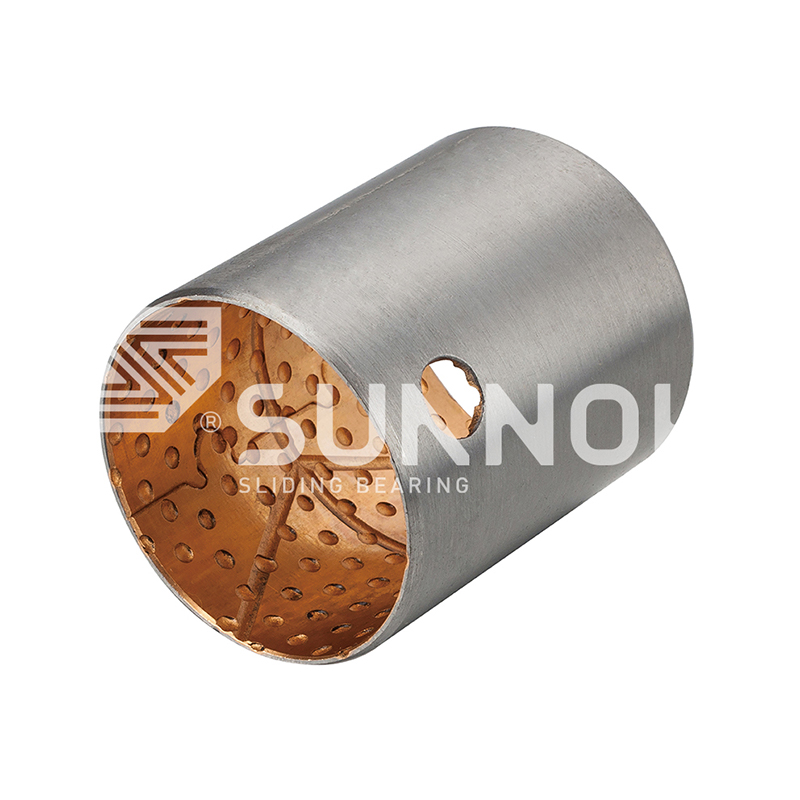
 Roulement en bronze FB090 en bronze Roulement en bronze FB092 en bronze
-
 Roulement en bronze FB090 en bronze Roulement en bronze FB094 avec des joints


Fabrication de bagues en bronze autolubrifiantes : explication du moulage, du frittage et de l'enrobage
Actualités de l'industrie-Un ingénieur retire une bague défaillante d'un lien de presse : l'alésage est rayé, la coque extérieure présente des traces de grippage et la conduite de lubrification n'a jamais été spécifiée. Le remplacement doit survivre sans huile, ce qui signifie généralement une bague en bronze autolubrifiante. Toutefois, ses performances sont décidées avant qu'il n'atteigne la chaîne d'assemblage, dans la fonderie et le four de frittage.
Quatre voies de fabrication couvrent presque toutes les bagues en bronze autolubrifiantes du marché : coulée centrifugeuse, coulée continue, coulée dans des moules métalliques et frittage de poudre. Chacun produit une structure matérielle différente, et cette structure détermine la capacité de charge, le comportement à l'usure, la stabilité dimensionnelle et le coût.
Pourquoi le processus de fabrication détermine les performances des bagues
Une douille n’est pas simplement un tube en bronze percé de trou. Le processus de fabrication détermine la granulométrie, la porosité et la liaison entre la matrice et le lubrifiant solide. Le bronze coulé est dense et solide, avec des grains grossiers qui résistent aux chocs ; cela nécessite des poches usinées pour les bouchons de lubrifiant. Le bronze fritté sur un support en acier commence sous forme de poudre, il a donc une porosité contrôlée qui peut retenir de l'huile ou un lubrifiant solide dans la couche elle-même. Les bagues en bronze enveloppées commencent par une bande, ce qui les rend fines, légères et économiques mais limite leur capacité de charge.
En bref, le processus est la spécification. Définissez d'abord la charge, la vitesse, les duretés de l'arbre et l'espace disponible ; puis choisissez le processus qui correspond.
Procédés de coulée pour bagues en bronze
Pour les bagues robustes et de grand diamètre, le moulage est la voie établie. Trois méthodes sont utilisées dans la production, et possèdent chacune sa propre signature métallurgique.
Centrifugeuse à coulée
Le bronze fondu est coulé dans un moule en acier rotatif. La force centrifuge pousse le métal vers l'extérieur, compactant la surface extérieure tout en repoussant les oxydes et les inclusions plus légères vers l'alésage, où elles sont éliminées lors de l'usinage. La couche externe résultante est dense, à grains fins et résistance à la fatigue, ce qui fait de la coulée centrifugeuse le procédé préféré pour les traversées à paroi épaisse exposées à des charges de choc et à des valeurs PV élevées. C'est la voie que nous utilisons pour des produits tels que Bagues autolubrifiantes en bronze moulé JDB600 , où la matrice de bronze supporte la charge structurale et où les poches usinées retiennent le lubrifiant.
 Fournisseurs de roulements de bague de guidage en bronze autolubrifiant moulé JDB-600 en gros, Zhejiang Shuangnuo Bearing Technology Co., Ltd. est un fournisseur chinois de roulements de bague de guidage en bronze autolubrifiant moulé JDB-600, société, W... Voir le produit →
Coulée continuerr
En coulée continue, le bronze est fondu et étiré dans une filière en graphite refroidie à l'eau. La solidification est rapide et contrôlée, conférant au pain un grain fin et uniforme avec une très faible porosité. Les ronds coulés en continu constituent le point de départ standard pour les bagues usinées à partir de barres, car les défauts tels que les cavités de retrait et la ségrégation sont rares. Lorsqu’une série de production nécessite des propriétés chimiques et mécaniques constantes sur une grande longueur, la coulée continue est le choix le plus.
Moulage de moules métalliques
Pour les géométries plus simples et les lots sensibles aux coûts, le bronze peut être coulé directement dans des moules permanents en acier ou en fonte. L'outillage est peu coûteux et la qualité de surface est acceptable, mais la structure des grains est moins uniforme que celle de la coulée centrifuge ou continue et la résistance à la fatigue est inférieure. Le moulage en moule métallique convient mieux aux bagues standard avec des exigences de charge modérées.
Quelle que soit la voie de coulée, l’ébauche doit encore être utilisée pour atteindre sa géométrie finale. Le tournage, l'alésage et l'alésage amènent l'alésage à sa classe de tolérance spécifiée - généralement H7 pour un ajustement fonctionnel - et la finition de surface usinée contrôle la vitesse avec laquelle le film de lubrifiant solide se forme sur l'arbre. Si vous souhaitez examiner de plus près les détails pratiques, nous vous avons présenté comment les bagues en bronze véritable coulé sont produites dans un environnement de fonderie .
Incorporation de lubrifiant solide dans la matrice de bronze
Une fois l'ébauche de bronze coulé et usinée, la face d'appui est percée ou fraisée avec un motif défini de poches. Ces poches sont ensuite remplies de bouchons de lubrifiant solide – normalement du graphite mélangé à des poudres métalliques et, dans certaines qualités, du bisulfure de molybdène. Le motif des bouchons n'est pas décoratif : la profondeur, le diamètre et l'espacement sont calculés à partir de la limite PV et du cycle de service du roulement. La couverture typique de la zone de lubrifiant est de 20 à 35 % de la surface de glissement.
Lors du rodage, les bouchons déposent une fine pellicule sur l'arbre. C'est ce film, et non la surface en bronze elle-même, qui porte le contact glissant. C'est pourquoi les bagues autolubrifiantes fonctionnent bien à basse vitesse et lors de mouvements intermittents, où les films d'huile sont difficiles à entretenir. Deux conditions sont essentielles à la formation du film : la tige doit être durcie au-dessus d'environ 45 HRC et sa finition de surface doit être effectuée à un Ra de 0,4 à 0,8 micron. Un arbre mou ou rugueux abrasera les bouchons avant que le film de transfert ne se stabilise.
Le placement des bouchons convient aux zones de charge du roulement. Une douille à bride, par exemple, reçoit des bouchons à la fois dans l'alésage et sur la face de la mariée, car la surface de poussée génère sa propre interface de glissement. Dans les applications de moulage et d'automatisation, par exemple, Bagues lubrifiantes solides JDB650 utilisez ce principe d'intégration pour fournir un guidage sans entretien aux positions d'éjecteur et de guidage.
 Fournisseurs en gros de roulements sans huile de bague en laiton autolubrifiante JDB650, Comp Zhejiang Shuangnuo Bearing Technology Co., Ltd. est un fournisseur chinois de roulements sans huile à bague en laiton autolubrifiante JDB650, une entreprise, nous... Voir le produit →
Frittage : bagues bimétalliques à support en acier
Toutes les bagues autolubrifiantes ne démarrent pas comme une ébauche coulée. La métallurgie des poudres construit différemment la pièce : un support en acier sur lequel est frittée une couche de bronze poreuse.
La séquence de fabrication est simple. Une bande d'acier est nettoyée, recouverte d'une couche de poudre d'alliage de cuivre et passée dans un four à température de frittage sous atmosphère contrôlée. Les particules de poudre se lient entre elles et à l'acier, formant une porosité contrôlée. Après frittage, la bande est laminée jusqu'à l'épaisseur finale et les pores sont imprégnés d'huile ou chargés de lubrifiant solide. Le résultat est une bague qui combine la résistance structurelle d'une coque en acier avec le comportement au frottement d'une couche de glissement en bronze.
Les bagues à support en acier sont beaucoup plus fines que les conceptions moulées et reposent sur un ajustement serré dans l'alésage du boîtier. Ils constituent la solution standard pour les pompes hydrauliques, les pompes à engrenages, les compresseurs et les composants automobiles où l'espace est limité. Le Roulement bimétallique à rétention d'huile 200-B est un bon exemple de cette construction, avec du lubrifiant solide dispersé directement dans la couche frittée.
 Roulement bimétallique à rétention d'huile 200 # B, support en acier, cuivre fritté, vente en gros Zhejiang Shuangnuo Bearing Technology Co., Ltd. est un roulement bimétallique à rétention d'huile 200#B de Chine (support en acier fritté en cuivre avec L... Voir le produit →
La principale différence avec le bronze coulé est la porosité. Une couche frittée agit comme un réservoir de lubrifiant ; le bronze coulé n'a pas de porosité utile, le lubrifiant doit donc être fourni par des bouchons. Le compromis est que les couches frittées sont hachées et moins tolérantes aux charges de bord et à la contamination qu'un mur coule solide.
Les bagues enveloppées : une alternative plus légère
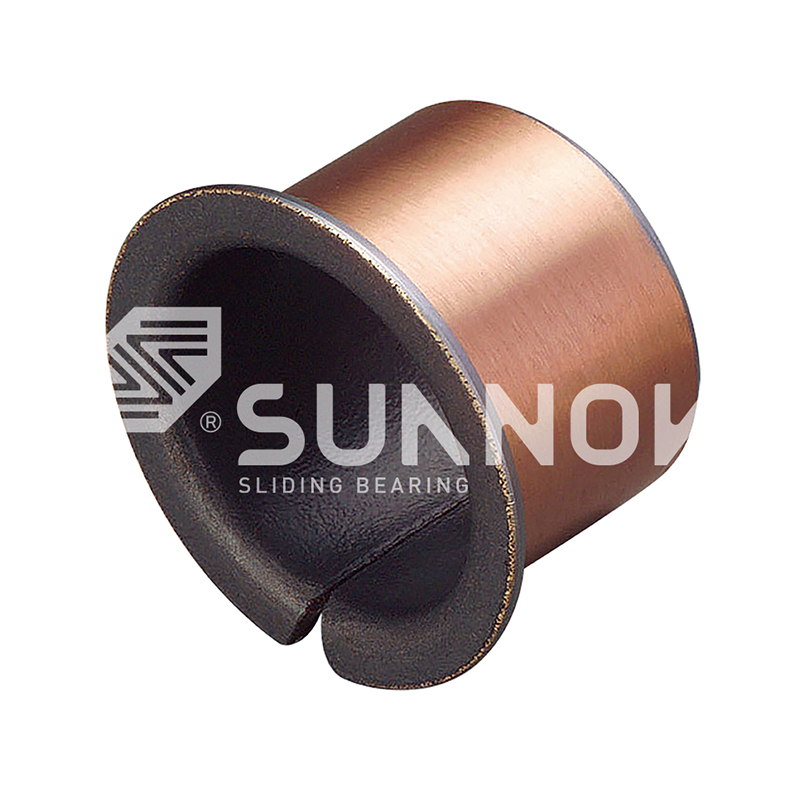
Pour les charges légères et moyennes, les bagues enveloppées offrent un itinéraire rapide et économique. Une bande de bronze avec des bouchons en graphite pré-pressés est roulée en forme cylindrique et formée au diamètre fini. L'épaisseur de la paroi est faible, généralement de 1 à 2,5 mm, et la douille dépend de l'alésage du boîtier pour son support. Les bagues enveloppées s'enfoncent facilement et coûtent moins cher que les alternatives moulées, mais elles ne peuvent pas égaler les conceptions moulées en termes de résistance aux chocs ou de capacité de charge. Il est préférable de les choisir lorsque le poids, le coût et la vitesse d'assemblage dépassent les exigences de service extrêmes.
Contrôle qualité sur toute la chaîne de production
Ce qui différencie une bague fiable d'une défectuosité anormale est la discipline d'inspection à chaque étape. Dans notre fonderie, chaque chaleur est analysée avec un spectromètre en trois étapes : avant la coulée, pendant la coulée et sur la coulée terminée. Cette séquence attrape du bronze d'étain ou du laiton de mauvaise qualité avant qu'il ne devienne un arbre rayé sur le terrain.
Les acheteurs doivent demander les mêmes preuves qu’ils exigeaient de n’importe quel composant critique : rapports sur la composition chimique, valeurs des propriétés mécaniques et enregistrements dimensionnels. Si le fournisseur peut également fournir des résultats de tests provenant d’un laboratoire indépendant, tant mieux. Pour les pièces non standards, le contrôle dimensionnel est encore plus important, car l'ajustement est conçu en même temps que la pièce. Nous en abordons le côté pratique dans notre guide pour bagues en bronze sur mesure avec dimensions et tolérances non standard .
Comparaison des quatre voies de fabrication
Le tableau ci-dessous est une comparaison de premier passage. Utilisez-le pour présélectionner les options de processus avant de parler à un fabricant.
| Processus | Structure matérielle | Forme typique de la bague | Capacité de charge | Le mieux adapté à |
|---|---|---|---|---|
| Centrifugeuse à coulée | Coque extérieure dense à grain fin | Bagues cylindriques et à brides à paroi épaisse | Élevé | Machinerie lourde, presses, charges de choc |
| Coulée continuerr | Grain fin et uniforme, très faible porosité | Bois de barre usiné dans des tailles personnalisées | Élevé | Longues séries de production, qualité constante |
| Moulage de moules métalliques | Densité adéquate, grain moins uniforme | Normes Géométries simples | Moyenne-élevé | Pièces standards sensibles aux coûts |
| Frité bimétallique | Couche de bronze poreuse liée à l'acier | Manchon à paroi mince et bagues à bride | Moyenne-élevé | Hydraulique, pompes à engrenages, automobile |
| Bronze enveloppé | Bande laminée avec bouchons en graphite pressé | Formes de manchons et de brides à paroi mince | Moyen | Charges légères à moyennes, assemblages à faible coût |
Les modèles moulés et frittés vieillissent également différemment. Les canapés frittées s'usent facilement mais sont fines ; le bronze coulé dure plus longtemps dans des conditions abrasives et de charges de bord élevées. Des données détaillées sur ce compromis sont disponibles dans notre comparaison de longévité des bagues en bronze fritté par rapport à celles en bronze coulé .
Que rechercher chez un fabricant de bagues
Partez de la conclusion : choisissez un fabricant qui contrôle le matériau depuis la fusion jusqu'à l'alésage fini. Une usine qui fond son propre bronze, le coule, puis l'usine sur le même site peut réduire les délais de livraison et éliminer le risque d'acheter des ébauches de qualité inconnue auprès de sources extérieures.
Un fournisseur intégré devrait être en mesure de vous montrer les éléments suivants :
- Capacité de fusion et de coulée en interne, incluant idéalement les processus de moulage centrifuge, continu et métallique.
- Tournage, alésage et fraisage CNC pour les dimensions finies et l'état de surface.
- Vérification au spectromètre de la chimie à chaque chaleur.
- Accès aux rapports de tests de laboratoires indépendants pour la composition et les propriétés mécaniques.
- Expérience documentée avec des tailles, des tolérances et des modèles de fiches personnalisées non standard.
Ce niveau de contrôle est ce qui permet à une pièce de série à lubrification solide JDB d'être coulée à partir d'un alliage personnalisé et usinée selon des tolérances serrées au cours de la même semaine de production. C'est aussi la différence entre une bague qui s'adapte à l'arrivée et une autre qui nécessite une reprise sur votre chaîne de montage.
Les véritables spécifications d'une bague en bronze autolubrifiante sont écrites par son processus de fabrication. Définissez d'abord la charge, la vitesse, les duretés de l'arbre et l'espace disponible. Ensuite, faites correspondre le processus. Demandez ensuite au fournisseur les mêmes preuves que vous exigez de n’importe quel composant critique : chimie, mécanique et dimensions. Cette séquence vous permettra d'obtenir une bague qui durera plus longtemps que la machine qu'elle protège.
Contactez-nous //
Vous avez des questions? Entrer en contact!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Spécialise dans la production de divers produits de bague en alliage de cuivre auto-lubrifiant
Liens rapides
Produits connexes
Contact
- Ajouter: N ° 69, Tingyao East Road, Ganyao Town Industrial Zone, comté de Jiashan, province du Zhejiang, Chine
- Tél: + 86-15957371801
- Fax: + 86-0573-84038630
- E-mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Roulements en alliage de cuivre auto-lubrifiant personnalisé
